2026-09-23 22:59:43 分类:正文
昨天蹲车间帮徒弟收拾烂摊子,一抬头就看见他对着黑屏幕挠头,卡尺扔在旁边咣当响。“师傅,这零件的小孔我量了五遍,五个数,到底哪个对?”我凑过去一看,乐了,那零件拇指大,上面开了七八个比针眼还小的孔,卡尺卡都卡不稳,能不出错?为啥不用边上那台大家伙?他说,那不就是个拍照片的吗?能比卡尺准?
别以为它只是个拍照片的
说实话,我刚入行的时候也这么想。不就是架个相机,拍张照然后拉线条量尺寸?能有什么技术含量?
真上手干过一次才知道,错得离谱。你拿卡尺量外圆量长度,顺手。遇到异形的曲面,小到看不清的微孔,还有零件背面藏着的轮廓,手伸不进去,卡尺卡不住,你怎么量?哪怕你能凑上去量,一次偏个一丝半丝,十几个尺寸测下来,误差堆得能把整个零件干报废。
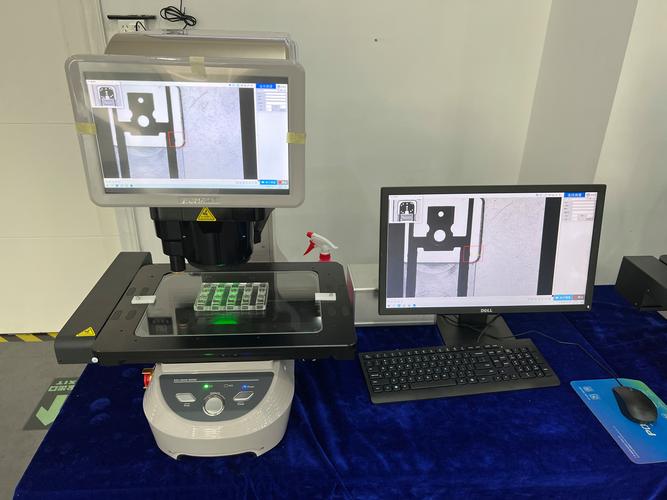 车间工业影像测量仪测量小型工件场景
它厉害就厉害在,不用碰零件。只要把零件往工作台上一放,关上门,它自己动,自己拍,自己出数。连碰都不碰一下,就不会把柔软的零件碰变形,也不会刮花精加工的表面。很多做精密小零件的产线,离了它根本转不开。
核心其实不在“影”,在算
别看着那个镜头亮闪闪的就觉得它最贵,其实值钱的全在里面的算法。普通相机拍出来的照片,边缘本来就是虚的,你自己拉线条量,跟瞎子摸象没区别。
影像测量仪用的镜头,从根子上就是做了校正的,畸变小到几乎看不见。拍出来轮廓之后,算法会自动找边缘,比你眼睛准一百倍。
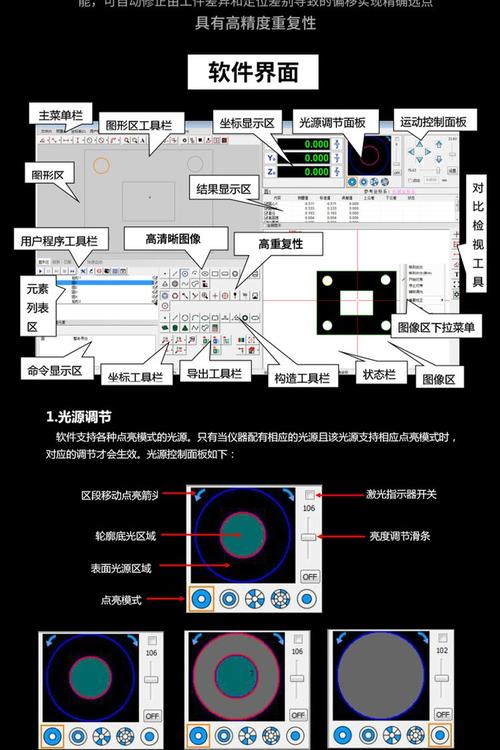 影像测量仪软件自动抓取工件轮廓界面
我见过最夸张的,一张拍出来的图里,几十个小孔,算法几秒钟就把每个孔的直径、位置度全部算出来,换个人工量,至少大半天。真的。这效率差的不是一点半点。
不过话说回来,算法不行的机器,真的能把你气死。遇到半透明的零件,或者零件边缘有划痕,它直接把划痕当轮廓算,出来的数能偏出去快一个微米,你根本发现不了。等零件装上去才出问题,全废了,太坑了。
车间用它的坑,大多不在设备本身
 车间用它的坑,大多不在设备本身
我干这么多年,见过太多厂子喊影像测量仪不准,拆开来查半天,结果都是鸡毛蒜皮的小事。
第一个坑就是灰尘。镜头上落个细灰,你不擦,拍出来边缘就是糊的,能准才怪。还有工作台,有人随手放扳手放零件,压得台面轻微变形,这么一点变形,放到微米级测量里,就是天大的误差。
第二个坑是振动。很多厂子车间紧,把测量仪扔冲床或者铣床边上,机器一开,整个地面都晃,成像本来就是靠定点拍摄,一晃,整个轮廓都虚了,数能对吗?
第三个坑是光源不会调。测反光的金属件你打强光,整个轮廓过曝,软件根本抓不到边。测黑橡胶零件你用弱光,拍出来一团黑,同样抓不到。很多新手上来就用默认参数,出来错了全怪设备,其实自己动动滑块调一下亮度就好了。
其实这东西说难也难,说简单也简单,你把它当成车间里帮你省力气的帮手,别把它当供起来的高精尖摆件,摸透它的脾气,它就能给你盯准每一个不起眼的小尺寸,少废不知道多少料,少加不知道多少班。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的火眼金睛:影像测量仪到底在测什么
文章链接:https://www.lfdjt.com/p/zhizao/a/2092.html