2026-09-23 22:08:44 分类:正文
上周逛车间撞见个新人,攥着个带牙的铁疙瘩问我,这奇怪的螺母为啥放工具柜里?我笑了,这哪是螺母,这就是老钳工天天挂嘴边的板牙。很多人第一次听见,还以为说的是大门牙上那个歪歪的板牙,哪能想到这是机械加工里离不开的家伙。
刚入门最容易踩的认知误区
十个新人有八个刚进来,把板牙和丝锥搞混。其实说穿了一句话:丝锥掏内牙,板牙套外牙。就这么简单。上次我带的小孩,赶一批活看错图纸,拿M10的丝锥攻完,还要套外丝,找不着工具拿起板牙就往孔里怼,结果半天掏不出牙,还把板牙卡断在里面,废了三根工件,扣了半个月绩效,蹲角落抽烟抽了一下午。
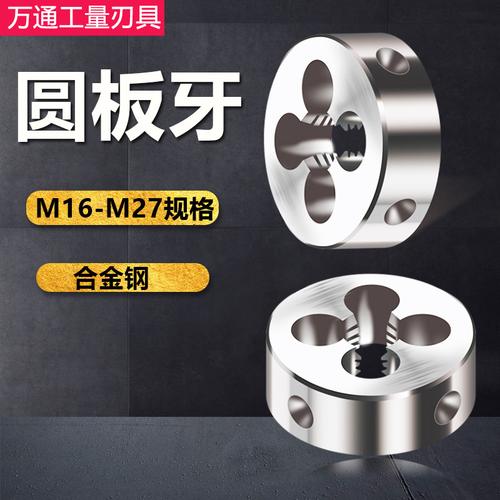 机械加工钳工常用圆形板牙实物图
说白了,两者分工完全不一样,你要在孔里做出能拧螺丝的内螺纹,找丝锥;你要在一根圆棒上做出能拧螺母的外螺纹,就得找板牙。没啥玄乎的,记一次错就能记一辈子。
小小的一块板牙,门道全在细节里
你拿手里掂掂,一块板牙也就一两重,硬邦邦的,全是合金工具钢烧出来的硬度。正面那几个槽,不是随便开的。那是排屑槽啊!套丝的时候切下来的铁碎渣,得顺着槽跑出来,堵在牙口里,你套出来的螺纹就是坑坑洼洼的,要么牙不全,要么直接滑牙,工件直接报废。
手工套丝那点事,说出来简单做出来难。圆杆的端头得先倒个斜角,不然板牙下刀的时候直接咬偏,一下就歪了。转的时候得均匀用力,转个小半圈,就得往回倒四分之一圈,干嘛?断屑啊!不然铁屑一直拉着,刮得螺纹面全是划痕,摸起来拉手,螺母拧进去都卡。
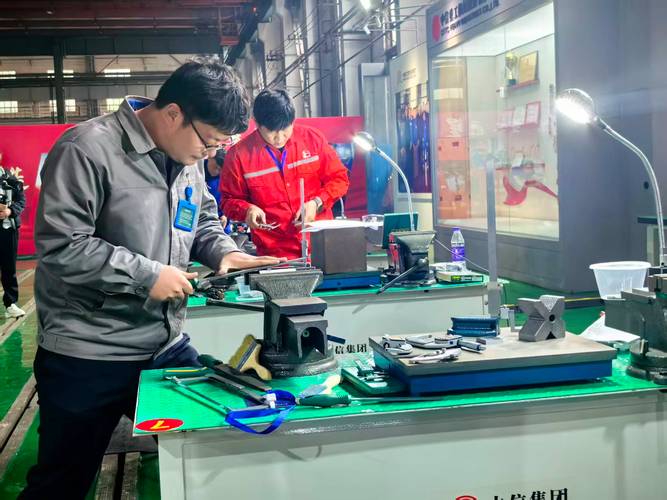 钳工操作台手工套丝操作场景图
不过话说回来,现在大多批量生产都用机用板牙了,装在车床或者套丝机上用,比手工快十倍都不止,但原理还是一样的。可调式的板牙还能稍微松松紧紧,对付磨损后的公差,很多小批量加工都爱用,省得重新做模具,划算得很。
干了十几年攒下的干货,全在这儿
 干了十几年攒下的干货,全在这儿
我干这行快二十年,踩过的板牙坑比你吃过的米都多。说几个最常见的。第一个,机用套丝千万别图快开高转速。转速一高,板牙和工件摩擦起来温度蹭蹭涨,温度一高,钢的硬度就降,退火了,用个两三次就磨得牙都平了,出来的丝全不合格。
第二个,切削液千万别省。别跟某些小老板似的,为了省那点水费切削液钱,干切,看似省了几毛钱,实际一块板牙几十上百,用三次就废,算下来亏大发了,还一堆废工件,赔都赔不起。
真的亏。
还有,装夹一定要正。差个一度半度,套出来的螺纹就是斜的,螺距不对,你看着牙对,拧螺母的时候进去一半就卡死,拆都拆不下来,你说窝火不窝火!
还有磨板牙,很多人不知道,板牙用钝了,磨的是外端面,不能磨牙的侧面,磨多了牙的高度就不够,拧上就是松的,一受力就滑丝,全白干。
说白了,板牙这东西,扔在工具柜角落里,没人会多看它一眼,可真要是没了它,你多少活都干不了。车间里的手艺,从来都是藏在这种不起眼的小东西里,你把板牙用明白了,你就是半个合格钳工了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:不起眼的板牙:车间里最容易废掉你工钱的小东西
文章链接:https://www.lfdjt.com/p/zhizao/a/2074.html