2026-09-23 15:32:43 分类:正文
昨天下午蹲在装配车间墙角擦手,刚点上烟就被徒弟拽着袖子往磨床那边跑。新装好的机器,转起来抖得像筛子,定位偏了快一个毫米,拆了丝杠调了联轴器,捣鼓半小时啥问题没找出来,急得满头汗。
我蹲下来扒开侧面的护罩一看,得,同步带装错齿了。
这不新鲜,刚入行的小孩十个有八个犯这错——都把这东西当普通传动胶带,觉得能挂上转就行,哪想到错半个齿都能出大问题。
它跟普通皮带真不是一回事
你去仓库翻一翻,普通V带看着就是个橡胶条,截面是梯形,靠摩擦力卡在轮槽里传力,说白了就是“蹭着走”,负载大了难免打滑,走一圈差个几度太正常。
同步带是靠齿啮合传动,根本不打滑。内圈一圈齿,正好卡进带轮的齿槽里,转多少就是多少,半度都差不了。你想啊,数控磨床磨个主轴,差一个丝零件就废了,要是用普通皮带,转着转着滑一下,整批活都得扔废料堆,你说吓人不?
也正因为靠齿啮合,它的要求比普通皮带严多了。普通皮带松点紧点凑合用,差个几毫米不影响转,同步带不行。
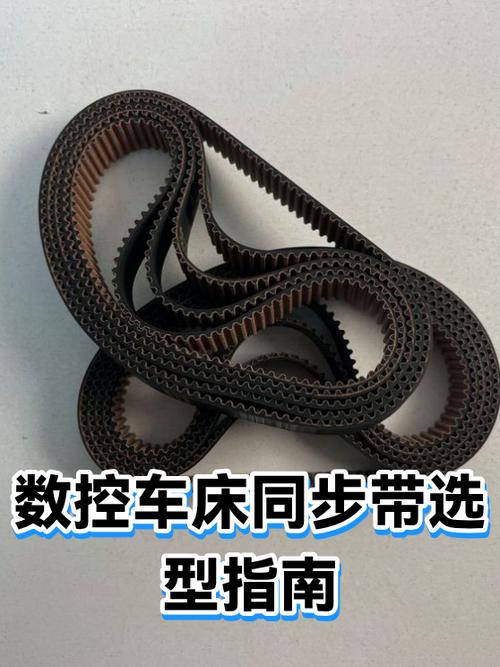 数控机床同步带安装对比图
最容易踩坑的几个安装细节
第一个就是张紧力,张紧力不对,是同步带损坏的第一原因。我刚入行那会第一次换带,师傅说紧一点不容易跳齿,我就卯劲拉,拉得跟吉他弦似的,结果不到三天,带齿全磨平了,轴都给我别弯了一点,被老师傅骂得头都抬不起来。
拉太松也不行,跑两步就跳齿,咔咔响,精度直接飞了。很多人说同步带不耐用,其实大多是张紧没调好,跟质量真没关系。
第二个就是齿对齐。两个带轮要是不在一个平面上,偏个零点几毫米,跑起来带边就磨,磨不了半个月就开裂。就像我徒弟这次,装的时候没看对齐,错了半个齿,抖得整台机器都晃,其实扒下来重新挂一下,两分钟就搞定。
还有人买带的时候只看长度,不看齿形,同长度不同齿形硬往上套,要么装不上,装上了也跑两步就掉齿,白花钱不说,还耽误工期。
说实话,我干了快二十年,见过坏的同步带,九成九都是安装的时候没留心,真正常用个三四年坏不了。
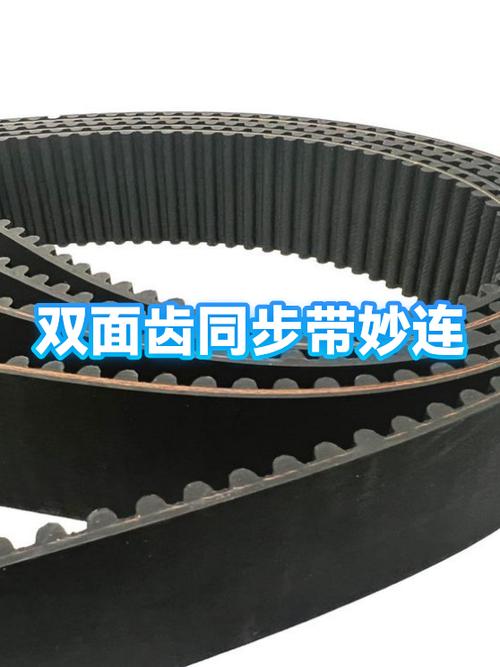 磨损跳齿的同步带实物图
没它还真玩不转
 没它还真玩不转
现在很多人说直驱电机多好多好,都不用传动了,同步带该淘汰了吧?
不过话说回来,直驱虽好,成本摆在那啊。很多中小型机床,还有自动化产线上的送料移栽工位,同步带比齿轮轻,噪音小,还能缓冲吸震,最关键的是坏了换起来方便——拆个护罩,松两个螺丝,十几分钟就换完,换齿轮得拆半台机器,大半天都耽误了,哪个划算?对吧。
我上次去客户那调产线,他们说最近效率上不去,每天都少出百十个零件,找了半个月问题,换了电机调了程序都没用。我绕着产线走了一圈,扒开护罩一看,同步带的齿磨平了小半圈,每次送料都差一丝,累积下来就是一堆不合格品。换了根新带,几十块钱,搞定了。
很多刚进车间的新手,眼睛都盯着电机、丝杠、主轴这些大部件,谁会多看一眼藏在护罩里的橡胶带?觉得就是个传力的小零件,没什么技术含量。等出了问题才反应过来,哦,原来这不起眼的小东西,才是卡着精度的那个关键。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别小瞧了机床里的同步带
文章链接:https://www.lfdjt.com/p/zhizao/a/1925.html