刚推开车间大门,热浪先糊一脸。不是空调没开——是三号铣床上的主轴电机又烫得能煎鸡蛋。操作工小李正蹲在工位边擦卡尺,主轴挂着满转速嗡嗡转,我当时就想,这小伙子又在给电表“喂钱”。
别把当月电费单,当成能耗强度的成绩单
很多人刚接触这个概念的时候,总觉得不就是总电费除以总产量嘛。真不是。能耗强度是每产出一个合格零件,实打实摊到产品上的能量消耗。总电费多少、总产量多少,都是虚的——你要是切出来一堆零件要返工、要报废,那些耗掉的电,根本没变成正经的合格产品,最后全要摊到剩下的好零件头上,把数值拉得老高。
上个月我们车间换了批旧定位夹具,总电费看着比之前降了小半档,财务一开始还挺高兴,结果月底盘库存,因为定位偏差,差不多每五个零件里就有一个要返工重切。算下来摊到每个合格件上的能耗,反而比换夹具之前高了近两成。你看,这就是只看总电费不看合格品数量的误区。
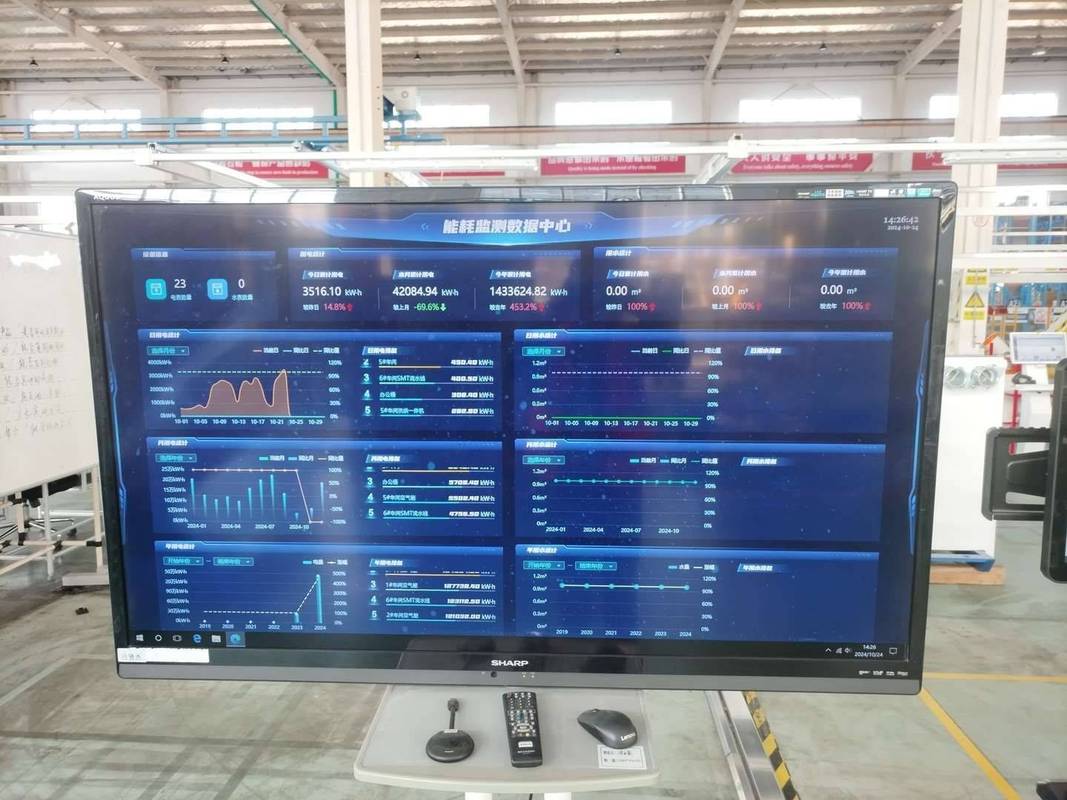
我之前碰到过不少车间主任,一听说要降能耗强度,第一反应就是去算总电费超了多少,从来不去扒拉废品率、空转时长这些细账。就像你开车算油耗,总盯着油表看,从来不记你有多少时间是在原地怠速轰油门,最后算出来的油耗能准才怪。
那些藏在机床缝隙里的“偷电贼”
我蹲在车间摸了快十年设备,太清楚哪些地方在偷偷拉高能耗强度了。
最常见的就是主轴空转。很多操作工换工件、量尺寸、擦铁屑的时候,图省事,根本不把主轴转速降下来,就那么满功率嗡嗡转。别觉得每次就几分钟,不算啥。一个班下来换个十几次活,累计空转的时间,足够多切二十个零件了。这些纯空转耗掉的电,半克有用的铁屑都没产生,最后全算到合格产品的能耗头上。
还有个容易被忽略的点,就是刀具状态。刀具磨损的程度,直接决定了切同样厚度的金属要耗多少电。很多人觉得只要刀还能转,就不用换——结果刀钝了,要切透同样的钢材,主轴得使出比之前大得多的扭矩,电表转得比平时快一倍都不止。我上次碰到个班组,为了省几十块的刀具钱,一把刀硬生生多磨了三次,最后算下来,多耗的电费够买十把新刀。
哦对,还有切削液的温度。很多人以为切削液就是冲掉铁屑的,温度高低无所谓。真不是。切削液温度差个几度,刀具的散热效果就差一大截,刀容易发热变钝,切起来费电不说,还容易把零件切歪,出废品。
我带过的小徒弟刚上手的时候,总觉得这些都是鸡毛蒜皮的小事,直到有次他自己算班产的能耗,发现自己班的数值比隔壁班高了快三分之一,蹲在工位边数了一上午空转时间,才发现自己每次换活都忘了降主轴转速。
改个小细节,比换整台新设备划算
前两年我们车间算能耗强度,发现比隔壁同规模的线高了近三成,当时领导第一反应是要凑预算换整套新的节能铣削线,算下来要投大几百万。结果我们先没急着买设备,拉着几个老技工蹲在车间摸了一周,就改了两个小地方。
一个是给每个主轴装了个小小的转速感应开关——只要主轴检测到切深为零,超过10秒没碰到工件,就自动把转速降到怠速,超过30秒直接断电停机。另一个是把刀具更换的时间卡得更死,到了预设的加工件数,不管刀看着还能不能用,直接换下来重新磨。
就这么两个没花几个钱的改动,过了俩月再算数据,每个合格零件的平均能耗直接降了近两成。剩下那点差距,是因为我们车间的零件壁厚比隔壁的厚一点,本来就需要多耗点电,根本不是设备的问题。
说真的,我刚干这行的时候,也觉得能耗强度是办公室里拍脑袋算出来的虚指标。直到蹲在车间跟电表、跟刀具、跟操作工打了这么多年交道才明白,这东西根本不是什么高大上的概念。
没什么玄乎的。
你耗的每一度电,要是真的变成了合格零件的一部分,那这部分能耗,就算得明明白白。要是你耗的电全花在空转、磨钝刀、切废品上,那不管你买多贵的节能设备,能耗强度都降不下来。
就这么简单。
作者|制造
排版|制造
审核|安然