别把CAM当成自动生成代码的魔法盒
太多人对这玩意儿有误解了。觉得只要把三维零件模型导进软件,点一下”自动编程”,剩下的就交给电脑算,出来的代码直接往机床上一插,就能等着出完美零件。真不是。
上个月隔壁班组的小伙子,做航空铝合金的支架,图是画的挺周正,CAM路径直接选了软件推荐的”最高效粗加工”,结果铣刀刚下去三毫米,整个工件直接崩飞半米远,冷却液喷的满机床、满墙都是——那金属碰撞的脆响,现在想起来我后槽牙还发酸。
他错在哪?根本没琢磨软件默认的参数是啥场景下用的。那路径为了追求效率,把每一刀的切削深度拉到了刀具的最大承受值,偏偏他用的那把旧刀,刃口都磨的有点发钝,根本扛不住这么大的切削力。
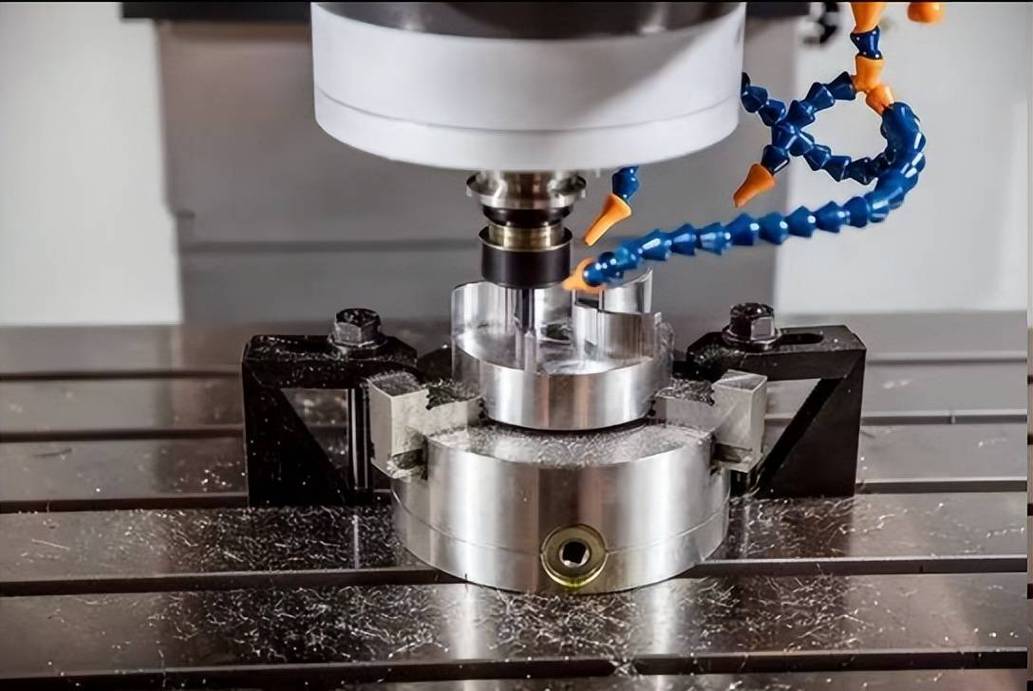
说穿了,CAM从来不是替你做决定的智能系统,它只是把你对刀具走法、切削节奏的判断,提前翻译成机床能读懂的运动轨迹。你脑子里没装着车间里那些实打实的加工经验,就算把软件里的按钮点遍,出来的路径也是飘在半空的,根本落不了地。
你看不见的路径细节,才是CAM最费功夫的地方
很多人看CAM软件界面上那根绕着零件转的彩色线条,觉得不就是画个圈?能有多大差别?真等你蹲在机床边守俩小时就知道了。同样一个带深内凹腔的壳体零件,同一款机床,同一把刀,CAM路径差两毫米的退刀高度,可能让整体加工时间从两小时缩到四十分钟;也可能让整把几百块的合金刀,直接断在腔里掏都掏不出来。
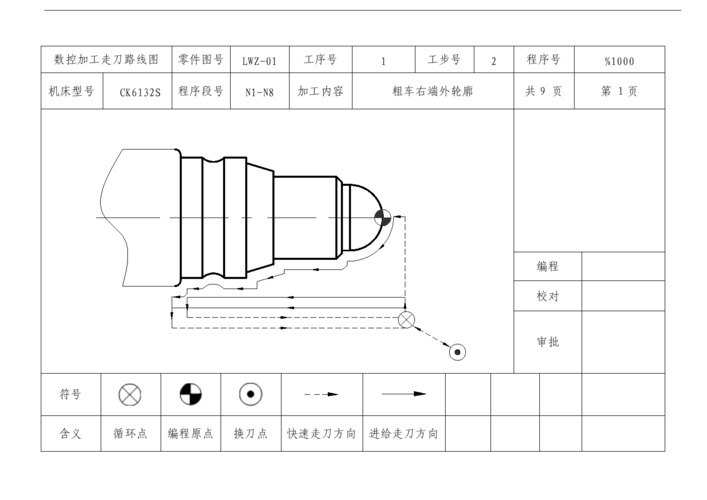
之前我调过一个很简单的盖板加工路径,一开始用软件默认的垂直下刀模式,结果每扎一次刀,刀刃上就粘满细碎的铝屑,磨了三次刀都没撑完一个零件,刀痕深的摸上去都拉手。后来我把CAM里的下刀参数改成螺旋斜插,走刀速率只降了百分之十,结果同一款刀,一口气干了二十个零件,拆下来看刀刃还亮堂堂的。
别信软件弹出来的”最优路径”提示。那是实验室里用全新刀具、刚性拉满的新机床、理想状态下算出来的结果。到了你天天踩油泥、主轴用了快十年的老机床上,这些参数就得打个折,甚至得全推翻重来。
CAM从来不是离现场很远的办公室工作

之前部门招过一个刚毕业的CAM方向的学生,第一次来车间站在铣床边,听着主轴带刀切削的声音,脸都白了。他之前在软件里算的一个长轴加工路径,为了省时间把刀具悬伸拉的特别长,转速开的快赶上机床的最高值——换现实里,那刀转起来都晃,能加工出合格零件才怪。
后来他每次调完CAM路径,都要守在机床边走完第一个件的全流程。听切削的声音顺不顺,摸一下工件表面的粗糙度对不对,切下来的屑是细碎的卷状还是崩碎的渣状,不对就回办公室改路径。
声音不对。
那就是路径错了。
上周小徒弟自己独立调了第一版CAM路径,铣第一个件的时候,他攥着操作面板的指节都发白。等刀走完最后一刀,他伸手摸了摸光溜溜的工件表面,转头跟我说”师傅,我好像知道这东西到底是啥了”。
我没接话。
车间里的铣刀还在匀速转,冷却液带着淡淡的乳化液味道飘的满屋子都是。哪有啥玄乎的高端技术,全是脚踩在沾着油泥的水泥地上,一点一点磨出来的实诚经验而已。
作者|制造
排版|制造
审核|见微