上周三蹲在热处理车间门口等回火料,隔壁数控班的小王蹲在台阶上啃菜包,跟我吐槽说上周换硬态切削刀片没摸准参数,整批淬硬套圈的表面粗糙度超了半丝,被工艺员追着绕车间跑了两圈。
没人天生会跟硬钢较劲。
你以为硬态切削是“硬钢硬啃”?
刚接触这工序的新人,十有八九会犯同一个错:既然切的是淬硬到HRC58的钢料,那肯定得把转速拉满、进给加大,拿出跟钢板硬碰硬的架势。
错得离谱。
你想啊,淬硬的钢料硬归硬,本质是脆的。上次见个刚上班半年的徒弟,上来就把进给开到0.2mm/r,第一刀切下去,“啪”的一声,CBN刀片直接崩成三瓣,碎块弹在机床防护玻璃上砸出个半指宽的白印——那印子现在还在,每次路过我都要瞟一眼。
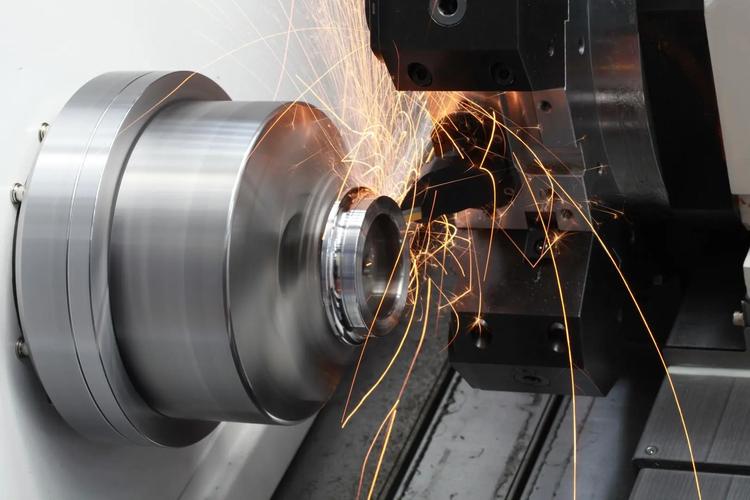
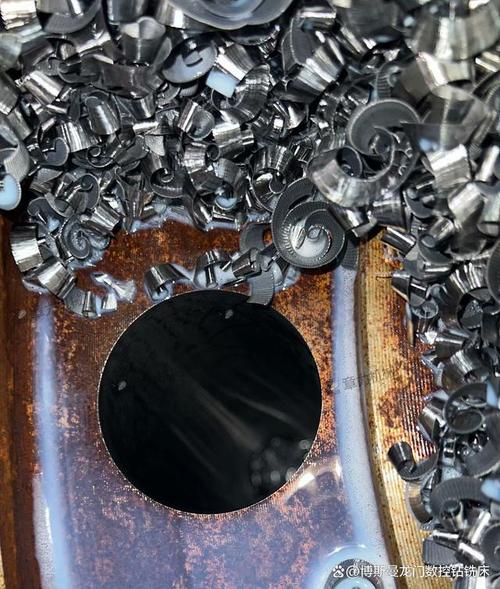
硬态切削的核心从来不是“硬啃”,是精准控制切削区的温度——让刀尖接触的那层薄薄的金属刚好软化到可被切断的程度,又不至于让刀片因为持续热累积出现崩损。切下来的工件摸上去是凉的,不会像磨削那样刚拿下来就烫得你得往手心里倒凉气;切出来的铁屑是带着暗金属光泽的小卷,不是磨床上飘得满车间都是的细铁泥。
很多人刚接触的时候,总觉得这是玩概念。直到你站在机床边,看着原本要送进磨床的硬钢件,在刀尖下几秒钟就走完整道工序,表面光得能照见你自己的安全帽檐,才会反应过来——这东西是真的能打。
比磨削香在哪?算笔实账就懂
之前我们车间干同规格的淬硬轴承套圈,全靠磨床扛量。一个班8小时,磨床要换两次砂轮,要不停兑乳化液冲冷却,车间地上的乳化液积的薄水层,能把劳保鞋的鞋底泡得发白。换砂轮的时候那粉尘味,飘得满走廊都是,下班擤鼻涕都是黑的。
换硬态切削之后的变化,全是摸得着的。
首先是省冷却液,很多工序直接用微量润滑,甚至干切都没问题。地上再也没有踩得满车间都是的黑脚印,扫铁屑的时候,那些螺旋卷直接攒起来卖,都比磨削的细铁泥多卖两毛钱一斤。
然后是精度。刚上硬态切削那会,我们也怕精度不够,拿千分尺反复量,测了上百件——表面粗糙度能稳在Ra0.4,跟精磨出来的手感没差,指甲刮过去滑溜溜的,没有一点滞涩感。
说实话,之前我也觉得这玩意是厂里为了降本搞的噱头,直到上个月跟设备员算能耗账:同样干100件套圈,磨床的运行功率比硬态切削机床高了快一倍,一个月省下来的电费,够给整个班组发两次夏天的降温饮料。
不过话说回来,硬态切削也不是万能的。那种壁薄到跟硬币似的淬硬件,你要是夹得太用力,直接把工件夹变形,切出来的椭圆度超差,再高精度的机床也救不回来。
最容易踩的坑,全在没人说的细节里
为啥小王上次整批件超差?不是刀片质量不好,也不是参数错了。他换刀片的时候,没把刀塔的定位面擦干净,粘了个芝麻大的铁屑渣。就这么个小玩意,让刀头偏了0.02毫米,30件套圈全得返工。
硬态切削对细节的苛刻,比你想象中夸张。
机床刚性不够?换再好的刀片也白搭——主轴间隙大的老机床,切硬钢的时候振得跟筛糠似的,出来的件全是波浪形的振纹,根本没法用。
刀片装夹没靠实?切到第三件就会发现尺寸慢慢飘走,等你测出来的时候,半批件已经废了。
还有最容易被忽略的余量问题,硬态切削的最后一刀,留的余量通常在0.1到0.15毫米就够。你要是图省事留个半毫米,那跟硬啃没区别,刀片寿命直接砍半,干不了几件就得换刀。
上周再去数控班转,小王已经把刀塔定位面擦得能照见人。切出来的套圈拿在手里,凉丝丝的,镜面似的。旁边的老工艺员蹲在旁边,拿千分尺量了半天,把尺往兜里一塞,点了根烟,说这才叫硬态切削嘛。
作者|制造
排版|制造
审核|小准