太正常了。
太多人对磨削工艺的认知,还停留在“拿硬东西把金属表面磨平”的层面,跟家里拿砂纸蹭掉菜刀上的锈迹、蹭掉摆件上的毛边没区别。真站在磨床边上待俩小时就会发现,这行当的反常识,比你想象的多得多。
你以为是“蹭”,其实是每颗沙粒在“咬”
很多人凑到砂轮跟前,总觉得这就是一整块粘起来的硬石头,磨的时候整个面贴在工件上蹭,靠摩擦力把表面磨掉。
大错特错。
砂轮表面每一颗磨粒,都是一个随机角度嵌在结合剂里的微型切削刀。
上次带实习生凑到砂轮跟前拿放大镜看,他“嚯”一声往后退半步,说原来上面的沙粒都张着歪歪扭扭的尖牙,根本不是平的。这些尖牙没有统一的切削角度,有的扎得深,有的露得浅,转起来的时候以每秒几十米的线速度扫过工件表面,每颗露出来的尖,都会在接触金属的瞬间刮下比头发丝还细的切屑。

说出来你可能不信,这种切削的深度,通常只有几微米。薄到什么程度?你平时搓手掉的皮屑,都比这切屑厚。很多精密零件的尺寸精度,就是靠这一下下比头皮屑还薄的切削攒出来的。
快到什么程度?砂轮转起来的时候,你拿根细头发丝凑到跟前,还没碰到轮面,就被高速旋转带起的气流卷没了。
那阵飘起来的细白烟,根本不是“磨热了冒烟”
新手第一次站在磨床边,看见加工区飘起来的细白烟雾,第一反应永远是“坏了!工件磨烧了!”攥着急停按钮的手都准备按下去。
真不是。
那股白烟里一半是乳化液遇高温蒸发的雾滴,一半是被气流带起来的超细金属切屑。
真正把工件磨烧了是什么样?是金属表面泛出不均匀的焦黄色,摸上去发涩,凑近了能闻见明显的焦糊味,甚至能看到细微的网状裂纹。那种状态下的零件,哪怕尺寸磨得再准,表层的金相组织已经被高温破坏了,装到设备上用不了多久就会从表面开始开裂。
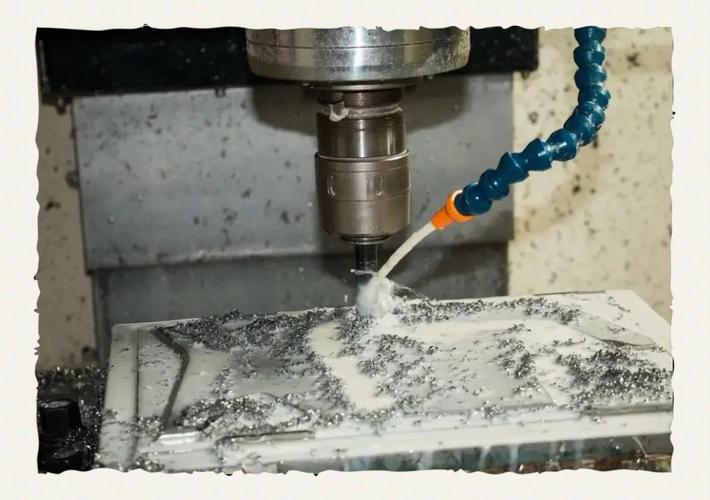
老操作工都有个不用写在规程里的经验:磨的时候眼睛别光盯着尺寸表,多瞟一眼烟的走向。要是烟是顺着砂轮转动的方向往回收,乳化液刚好浇在磨削区,那工件温度肯定没超;要是烟突然往上窜,带着股糊味,赶紧退刀,晚个两秒,工件表面的淬火层就废了。
我刚进厂那会,第一次磨一根高硬度的主轴,光顾着盯着千分表的指针跳,没注意乳化液喷嘴被切屑堵歪了,等回过神来,轴的表面已经磨出一圈淡蓝色的回火印,整根轴直接报废,被师傅骂了整整一下午——现在想起来还肉疼。
别小看这点瞬时温度。磨削区的接触点温度,通常能冲到几百度,极端情况甚至上千度,冷却稍微跟不上,你看着磨出来的表面亮得能照见人,其实内部已经因为热胀冷缩攒了应力,放个三五天自己就变形了。
磨出来的零件亮不亮,根本不是砂轮越粗越好
外行看磨削的效果,总觉得表面越亮,工艺就越好。甚至有人觉得,要磨出镜面一样的效果,就得拿最粗的砂轮使劲蹭,把表面蹭得发亮。
错得离谱。
粗砂轮负责“去量”,细砂轮负责“收面”,两者的顺序搞反了,再亮的表面也留不住精度。
比如要磨一根精度要求很高的传动轴,第一遍肯定要用粗粒度的砂轮,把之前车削留下的刀痕、加工余量快速去掉,这时候表面是糙的,没关系,只要尺寸往公差范围靠就行。等尺寸离最终要求只剩几丝的余量了,再换细粒度的砂轮,轻轻走个两刀,把粗磨留下的细微划痕抛平,这时候出来的表面,才是真的又亮又稳。
我之前见过个刚转岗来的师傅,图省事,全程拿细砂轮磨,磨了三个小时才把余量去掉,表面是亮得能照见眉毛,结果尺寸精度差了快两丝。为啥?细砂轮的切削阻力大,磨的时候工件被砂轮顶得微微让刀,你看着刀架走到指定位置了,其实工件已经被挤得产生了弹性变形,等把工件卸下来,夹紧力一松,变形弹回来,尺寸全偏了。
不过话说回来,也不是砂轮越细越好。太细的砂轮,孔隙很容易被细碎的切屑堵死,磨着磨着就不是在切削,是在干蹭工件表面,越蹭温度越高,越蹭越容易把工件磨烧。
刚才正敲这些字的时候,车间那边传来磨床停转的蜂鸣声,是刚才那个踮脚躲切屑的实习生,磨完了他入职以来的第一根试棒。
他跑过来摘了护目镜,脑门上全是汗,说原来这东西跟家里拿砂纸蹭个金属摆件,真的不一样啊。
我递给他一瓶冰汽水。
当然不一样。
家里你磨坏了,大不了扔了重来。车间里磨坏的每一个零件,背后都是之前几十道工序攒出来的成本,是设备装好之后跑起来的长期精度。
哪有什么简单的“磨”啊。
每一颗飞出去的细屑,都是在跟微米级的公差较劲。
作者|制造
排版|制造
审核|小北