2026-09-22 09:41:59 分类:正文
刚进车间实习第一天,我就被注塑机的气场镇住了。几十吨重的铁疙瘩蹲在地上,启动的时候嗡嗡震,连鞋底都能摸到那股麻劲儿,刚打出来的塑料壳堆在脚边,余热烘得裤脚都发暖。
你以为它只是压塑料?核心就干一件精准的事
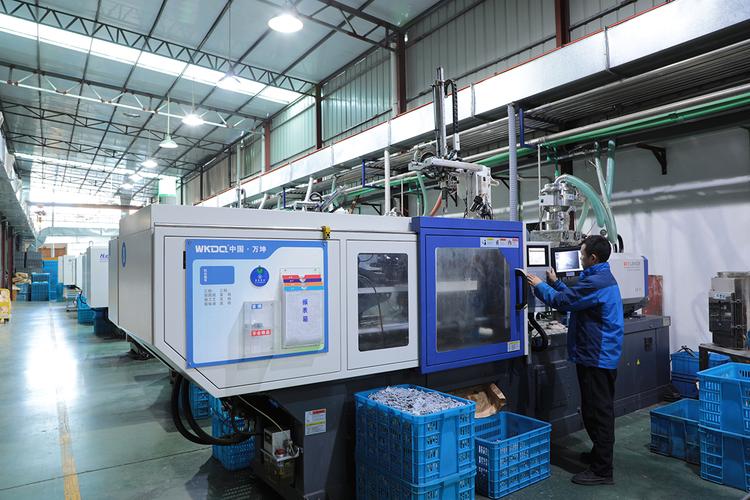 工厂车间运行中的卧式注塑机
很多外行觉得,注塑机不就是把塑料融化了压进模具吗?有什么难的。我刚学的时候也这么想,直到第一次调错了五度料温,产出满满两框带银纹的废料,被组长骂到抬不起头,才知道这活根本不是这么回事。
融塑料不是烧开水,温度够了就行。料筒从进料口到射嘴,每一段温度都卡得死,差个三五度,融料的流动性就差很多。更要命的是射胶那一下,什么时候开?压力升到多少?什么时候保压?保压多久?哪一步差一点,出来的东西就是废的。
真正的核心从来不是“把塑料填进模具”,是在刚好的时间,用刚好的压力,把刚好量的融料,填进模具每一个细微的缝隙里。做个几毫米的小卡扣,拐角没填充满就是废;做个厚点的塑料箱子,保压久了就会顶凸模,拿不出来。
新手踩过的坑,全是废料堆出来的经验
说实话,课本上从来不会写这些。我刚摸机器那会,师傅就给我列了三条,我记到现在。
第一个坑,调模急着锁模。刚换完模具,总想快点开机,压力一下开太大,直接把模具挤变形,那可是价值不菲的家伙事,吓得我当时手都抖了,后来还是老师傅一点点撬回来的。
第二个坑,烘料不干就投料。很多新人嫌烘料费时间,看表面干了就往料斗加,打出来的产品全是小气泡,就像发酵没发好的馒头,整框整框废。
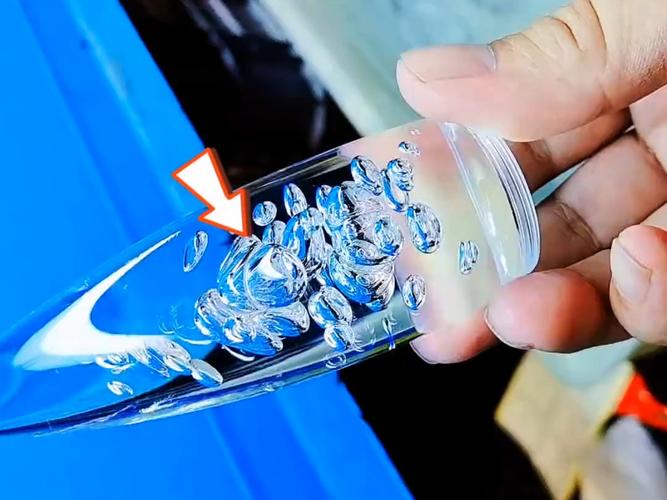 注塑机生产出的带气泡不良塑料产品
第三个坑,停机忘了清料。一次夜班赶产量,换班的时候急着走,残留的塑料在料筒里焖了一晚上,全烤黄了,第二天开机前十模全是黑点,擦都擦不干净,又废了一堆料。
不过话说回来,哪有从来不踩坑的新手?这些规矩,都是工厂拿真金白银堆出来的。哪像书上写的那样,给个固定参数就能万事大吉,车间里气温变了,湿度变了,原料批次不一样,参数就得调。夏天料温得降个两三度,冬天就得往上调,回南天烘料时间多烘半小时,都是经验,没处抄。
再智能的机器,也缺不了人手那点准头
 再智能的机器,也缺不了人手那点准头
现在新出的机器都带电脑屏了,参数存在里面,换产品直接调出来就能用,比以前老机器全靠手拧扳手调模方便太多。我刚学的时候用老机器,调模调一个小时是常事,现在十几分钟搞定。
但你说机器能完全代替人?不可能。模具用久了磨薄了,原料粘度变了,哪怕参数一模一样,出来的产品就是不对。老师傅离机器十米远,听声音就不对劲。正常运转的注塑机,嗡嗡声是匀的,一旦射胶那一下声音发闷,那肯定就是料温不对,或者射嘴堵了。伸手摸一下成品的合模线,指甲刮一下,就知道要调两个压,还是五个压,这准头,机器学不来。
你天天摸的塑料瓶,手机壳,小孩玩具,甚至汽车上的塑料件,全是从这坨几十吨重的铁疙瘩里出来的。以前我觉得这就是个粗笨的机器,蹲了大半个月才发现,它藏着制造最实在的道理:哪有什么轻轻松松的标准化,不过是人和机器一起,攒着分寸,磨着经验,把一块融化的塑料,变成你想要的样子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:注塑机到底怎么把塑料变成你想要的样子
文章链接:https://www.lfdjt.com/p/zhizao/a/1630.html