2026-09-22 06:16:54 分类:正文
刚推开车间大门,一股子混着金属碎末和乳化液的怪味就扑过来。墙角那台机器安安静静转着,听不到普通铣床那种轰隆隆的震响,连飞溅的铁屑都很少见。
刚来的实习生凑过去看了五分钟,转头问我:师傅,这机器没装刀?它拿啥切钢啊?
真的一刀都不碰工件?
还真不碰。
说白了,电火花加工的核心,就是靠电火花一点点“烧”掉多余的金属。两个电极接上电,一靠近就会击穿介质打出火花,那瞬间温度能升到几千度,哪块金属扛得住,直接就熔化汽化掉了。
跟我们常见的车铣刨磨完全不一样,那些都是靠刀具硬挤硬切,靠硬度压掉多余材料。这个倒好,全程电极不碰工件,全靠电的能量蚀除金属。
我刚当学徒那会,第一次见这个,盯着看了快一个小时,总觉得下一秒就要出火花蹦我脸上,结果啥也没感觉到,只有机器一点点进给的闷响,太奇怪了。
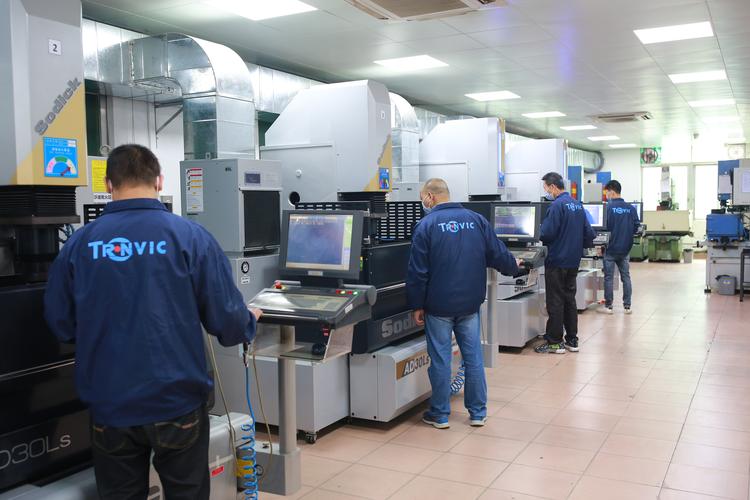 工厂车间电火花加工机床工作现场
好好的铣刀不用,为啥非得用它?
说实话,这玩意儿加工速度真不快,同样一块料,铣床半小时干完,它可能要三四个小时。可有些活,真就只有它能干。
比如淬火后的模具钢,硬度高到普通铣刀上去一刀就崩口,磨床只能磨平面,复杂形状根本搞不定。怎么办?扔给电火花。反正它不管你硬度有多高,只要能导电就能烧,哪怕是硬质合金也照样啃得动。
还有那种细到离谱的微孔,比头发丝还细好几圈,根本做不出这么小的钻头,怎么办?还是电火花,电极做细一点,慢慢打就行,成型特别准。
还有模具上那种弯弯曲曲的异形深腔,刀具伸进去都抖,根本切不到位,还是靠它,电极做成啥样,就能烧出啥样,完美贴合。
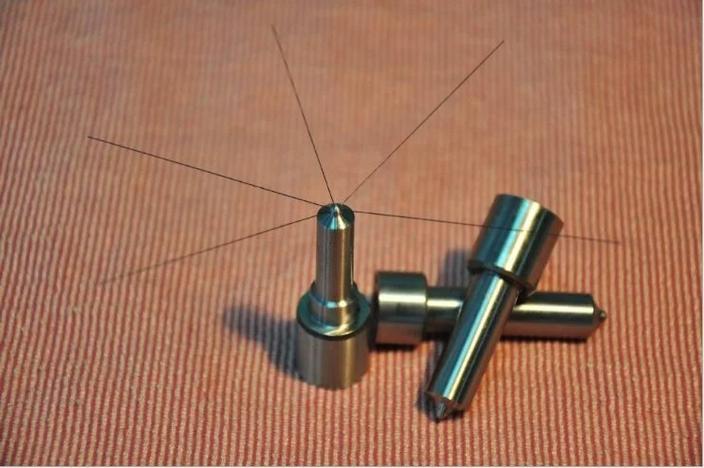 电火花加工出的精密微孔金属工件
老司机也容易踩的坑
 老司机也容易踩的坑
干这行这么多年,见过太多工件报废,大多不是机床的问题,是人没摸对脾气。
第一个坑,就是急着赶活,把进给速度开得太大。电蚀下来的金属碎渣还没被工作液冲出去,就堆在缝隙里,直接拉弧,一烧就是一个坑,整块工件直接废了。我刚入行那会,就因为这事烧废过一块模具钢,心疼得我连吃了三天泡面,那会工资低啊!
第二个坑,电极材料选错。很多人不知道,粗加工用石墨电极就很好,价格便宜,还不容易变形,烧得也快。精加工就得用铜电极,才能做出高光洁度的表面,尺寸精度也稳。搞反了的话,要么成本翻几倍,要么做出来的活表面坑坑洼洼,只能返工。
还有人觉得工作液不就是降温用的,随便凑活就行?不对。工作液还要绝缘、排屑,绝缘性能不对,根本打不出稳定的火花,半天都走不了几丝,急死你。
不过话说回来,现在新机床自动化程度高多了,排屑、参数都自动调,比我们当年省心太多。但基本的道理没变,你摸不透它的脾气,该废还是得废。
走的时候我又瞟了一眼那台机器,它还是安安静静地转着,一下一下打出看不见的火花,把一块硬邦邦的钢坯,一点点变成想要的样子。没有大张旗鼓的动静,却把所有别人干不了的活,都稳稳接住了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:一刀不碰切硬钢:你不知道的电火花加工
文章链接:https://www.lfdjt.com/p/zhizao/a/1593.html