上周带刚毕业的小徒弟去备料区转,他盯着料架上那圈黑不溜秋、边缘崩了俩小豁口的铁环愣了三分钟,问这磨得跟旧顶针似的东西是啥。
我伸手捞下来掂了掂,沉得压手腕,冷飕飕的钢面沾着薄得发亮的切削油,蹭在指腹上滑溜溜的。这哪是旧顶针,这是老钳工都熟的板牙——看着糙得没样,真到了需要救急的现场,比那些闪着触控屏的贵设备靠谱多了。
别拿板牙当”粗笨的过气货”
小徒弟当时撇着嘴,说现在数控车床转起来,几秒钟就能车出精度丝毫不差的螺纹,谁还用这手动转的老东西?
我没跟他争,拉着他走到车间西北角的抢修区。上周刚修好的输料支架上,那截露在外面的固定螺杆,就是拿板牙救回来的——原来的螺纹被磨得平光,总不能把半吨重的支架拆下来,运到数控车床的卡盘上吧?蹲在地上,拿板牙对准原来的螺纹印子,没十分钟就套出了能严丝合缝拧上螺母的纹路,连修配的功夫都省了。
说穿了,数控设备擅长在固定工位上做批量的精密活,但但凡遇到外露的、已经装在设备上的、没法拆下来的工件,那些卡着固定行程的设备根本伸不上手。这时候攥着一把顺手的板牙,你走到哪就能在哪加工,根本不用跟流程较劲。
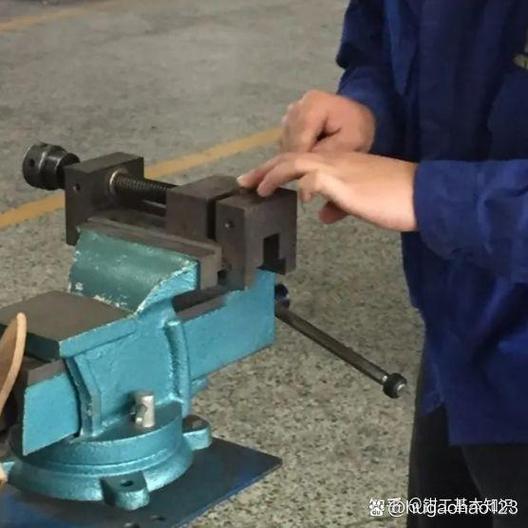
板牙的”脾气”全在那几个豁口里
很多新手第一次拿板牙,总觉得那几个分布在端面的豁口是用久了崩出来的瑕疵。错了。那是特意做的容屑槽。
套丝的时候,被刃口削下来的铁屑如果没地方去,卡在刃口和工件的缝隙里,直接就会把螺纹表面刮出深沟,严重点的甚至能把硬邦邦的钢板牙崩碎。我刚当学徒的时候,第一次拿板牙套M12的螺杆,拧到一半铁屑卡了槽,我憋着劲硬扳绞手,”咔”的一声,板牙崩了个小三角的豁口——那是师傅攒了三个月的废钢料,找钳工房的老师傅一点点磨出来的,被追着骂了半车间。
板牙的脾气其实很简单。起刀找正的时候得稳,歪个十来度,套出来的螺纹就是斜的,跟滑牙的矿泉水瓶盖似的,根本拧不上螺母。转的时候也不能闷着头硬怼,转四分之一圈,就得往回退半圈,把卷成弹簧似的铁屑掰断掉出来,不然槽堵死了,再好的板牙也白搭。

它从来不是”主角”,但缺了它真不行
现在车间里的年轻人,眼睛都盯着那些带伺服电机、能自动换刀的数控设备,觉得那才是制造的”高级感”。没人愿意多瞟一眼料架上蒙着薄油的板牙,觉得它太老、太糙,配不上现在的智能制造。
不过话说回来,制造从来不是只靠那些光鲜的主角撑着的。你去问干了二三十年的老维修,谁工具箱里没揣着两三把磨得顺手的板牙?遇到设备上外露的滑牙螺栓,遇到现场临时需要配个接头的圆钢,拿出来对准位置,转个几圈,问题就解决了。不像那些贵得吓人的数控刀片,刃口钝了就整根扔,板牙用久了钝了,拿三角油石顺着刃口的斜面蹭个两三分钟,又能接着用,省下来的钱,够给整个班组买大半年的劳保手套。
风从车间的卷帘门吹进来。
刚掉在地上的铁屑滚了两圈。
亮闪闪的。
作者|制造
排版|制造
审核|白杨