刚跨进吹塑车间的门,最先扑过来的不是混着机油味的工业风,是裹着淡塑料熔融气味的热气流。离最近的那台机子三米远,后颈都能感觉到像正午太阳晒后背似的烫。
带新人的时候总反复叮嘱,别凑太近。上次有个小伙子好奇,扒在模台边想凑近看出料口,被飘出来的半熔融料丝蹭了袖口,烧个小洞不说,吓得半个月不敢往机子跟前去。说实话,之前刷到好多拍吹塑机的短视频,配着慢镜头说什么“工业美学的极致浪漫”,我每次看都想笑——真站在车间里,那轰鸣声震得脚底板发麻,哪来的什么浪漫,全是盯着每一个细节才能少出废品的实在手艺。
别信“吹气就成型”,第一步根本跟“吹”没关系
好多人对吹塑机的印象,就是把软塑料放进去,吹一口气撑成瓶子的样子。大错特错。
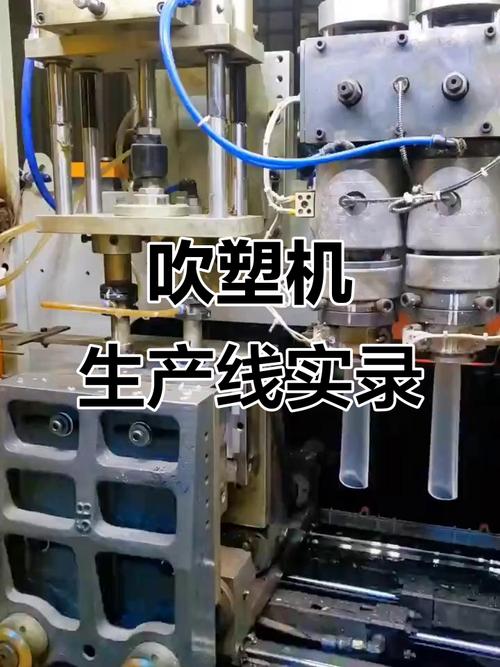
合模之前,挤出机头会先挤出一根直直垂下来的半熔融塑料管,行话叫型坯。那东西摸上去(必须戴三层加厚的石棉手套)的触感,像熬到半稠的麦芽糖,软得能顺着重力往下垂,表面带着亮堂堂的热光,温度高到普通劳保手套碰上去三秒就发焦。
这根料柱的长度是算得刚好的。多一公分,合模的时候余料被剪下来掉在模腔里,下一模直接成废品;少一公分,底部封合的时候压不严,吹的时候直接漏料,连个完整的形都出不来。等料柱垂到预定长度,两边的金属模具“哐当”一声合过来,震得人膝盖都跟着麻——这时候还没开始吹呢,模具先把型坯的底部压成厚厚的封边,顶部的气针伸进去扎个小口,整套动作行云流水,连半秒的停顿都没有。
真到“吹”的环节,你以为的大气球,其实是抠到毫秒的精准活
很多人觉得吹嘛,不就是往软塑料里灌气,把它撑到贴在模具壁上就行?真这么干,半袋料都得废。
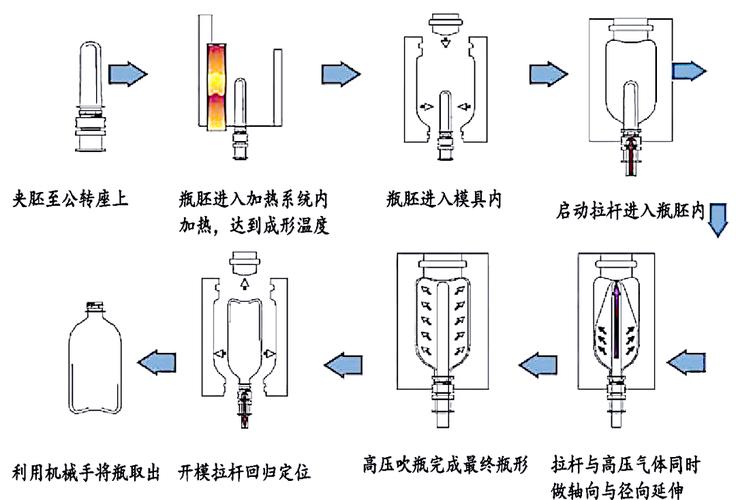
气开太猛,型坯还没来得及顺着模壁均匀延展,直接被吹破——破的地方像被扯烂的水果糖膜,薄得透光,碎渣掉在模腔里,不清理干净的话,后面好几个壶的表面都会带着硬疙瘩。气开太弱呢?撑不到模壁就停了,壁厚厚薄不均,壶底厚得像块砖头,壶身薄得手指一按就凹,装十斤洗衣液提起来就歪歪扭扭。
老调机师傅从来不会死盯着屏幕上的参数按钮硬调,靠的是气阀开合的细微声响。“嘶”的一声高压气灌进去,听着声音在三秒左右慢慢收弱,就知道模子里的料刚好撑满,壁厚均匀得很。
这里还有个容易被忽略的细节:模具内部是嵌着循环冷却水道的。不是等塑料撑满了就立刻开模,得让高压气在里面顶着,模壁里的冷水循环个十几秒,把本来软乎乎的塑料彻底凉透定型,才能开模取件。之前有个刚毕业的小伙子,拍胸脯说要优化生产效率,把冷却时间砍了三分之一,结果那天出的两百个壶,一摞摞堆在边上,像被人坐过的塑料瓶,歪的歪瘪的瘪,最后全拉去破碎再造粒,白瞎了一下午的电费。
这些老机子的小脾气,跟了师傅十几年才摸透
跟吹塑机待久了,你会发现每台机子都有自己的小脾气,不是换个零件就能完全顺过来的。
比如某台机子出的壶,表面带着细细的竖纹,不是原料掺了杂质,是机头的模口卡了个小硬渣——料柱从模口挤出来的时候,被那个小渣刮出一道细痕,吹出来的壶上就带着一道跟小尾巴似的印子,不仔细摸都发现不了。还有的时候,壶的飞边那里鼓个小小的圆泡,那是合模的时候压合的时间差了半秒,底部的余料没压实,高压气从缝里钻进去,在飞边那里鼓个小泡。
熟到一定程度,师傅隔着老远听机子的运转声,就知道今天状态对不对。比如听见挤出机的出料声比平时沉一点,就知道是料筒的温度有点波动,得赶紧把温控器往上拧个小刻度,等个五分钟料柱顺了再正式开机,不然等出了十几个废品再调,小半袋料就没了。
就像你家那把用了十年的烧水壶,水开的声音都跟新的时候不一样,这铁做的机子也是有脾气的。
刚才带的那个新人,现在正蹲在模台边,戴着手套摸刚开模掉出来的壶壁,说原来这东西刚出来的时候是温温的,不是之前想的冰冰冷的硬塑料。旁边的师傅扔给他一个刚吹好的空壶,让他掂掂重量。车间的轰鸣声盖过了说话的声音,也没人在意——反正每天的活就是这样,半软的塑料柱从机头垂下来,被高压气撑成一个个能用的壶,装着洗衣液、装着食用油、装着小朋友玩的泡泡水,顺着传送带送到包装车间,最后送到千家万户去。
作者|制造
排版|制造
审核|白杨