别被名字骗了,它不是只会”运东西”
很多外行人看工厂,眼睛都盯着那些会动的机械臂、精度到头发丝几分之一的机床,没人正眼瞧脚边平平无奇的输送线。不就是个带轮子的板子,或者一圈橡胶皮带,把东西从这边挪到那边?
真不是。就拿装配工位常用的倍速输送线来说,它要干的活远不止运输。工人拧完螺丝,按一下按钮,板线走一步,刚好把下一个待装的工件停在你伸手就能够着的位置。偏差不能超过一个指甲盖,偏了,你装插头就得歪着身子,干一天累得要死。
有些还要带顶升机构,工件到位了”咚”一下顶起来,锁死,工人干活不晃,装完降下去继续走。你说,这只是运东西?不对吧。
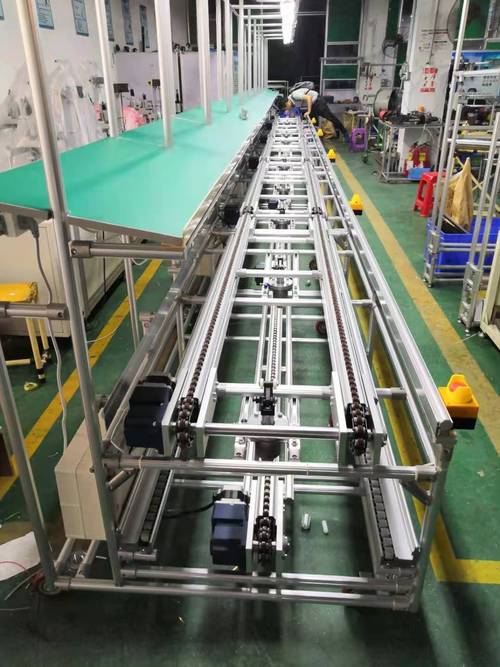
出问题的永远是你想不到的小地方
刚入行那会,我跟着师傅处理故障。整条输送线停了,中控显示电机过载。我查了电机,查了控制模块,测了电压,折腾快一小时,啥问题没找出来,汗把工作服都浸透了。
师傅蹲在线边,拿个改锥撬了撬链条盖板,勾出来一颗小米粒大的螺丝。就这么小一颗,卡在链节的缝隙里,走不动,整个线就憋停了。我当时脸都红了。
真的,干输送线这么久,我最大的体会就是,它从来不会出什么惊天动地的大毛病,坏就坏在不起眼的地方。皮带线跑偏了,大概率不是皮带买差了,就是托辊上沾了一堆碎胶料,一边高一边低,自然歪了。板线走起来哐哐响,大多是张紧轮松了,链条晃得厉害,磨得侧板发烫,摸一下能烫掉一层皮。
很多新来的工程师一上来就改程序换电机,折腾半天,不如蹲下来扒开盖板瞅一眼。
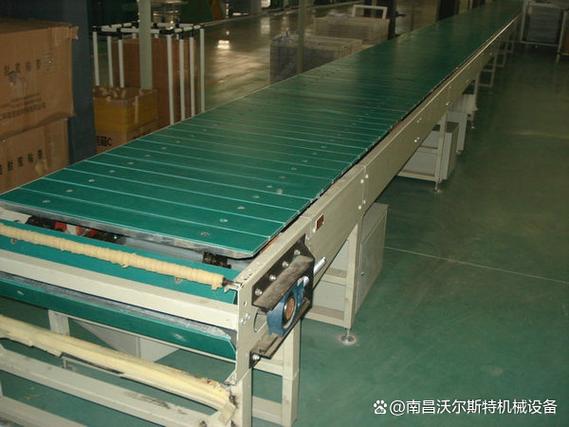
好输送线的标准,从来不是越贵越好
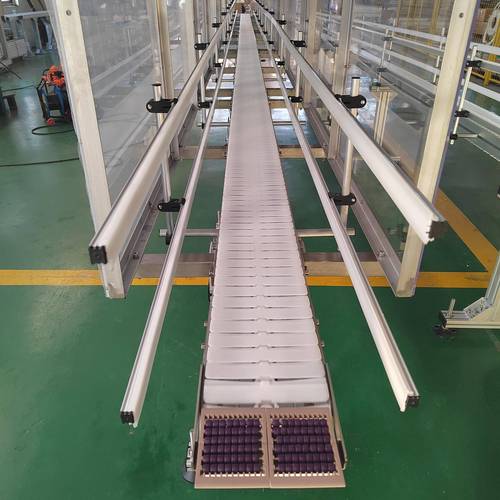
说实话,我见过太多工厂瞎折腾。老板一上来就要最高速最好的,花了大价钱,结果产能不升反降。为什么?人跟不上啊。输送线跑那么快,工人得追着工件跑,拧一半螺丝下一个就到了,错装漏装一大堆,反而要返工。
不过话说回来,也不是越慢越好,停久了工人摸鱼,产能也上不去。核心就是 节拍匹配——你工人干一个活要两分钟,输送线就两分钟送一个过来,不多等,不赶人,这就是好线。
还有承载的事儿,很多人不懂,做几十克的电子零件,非要上承重几吨的板链,钱花了不说,线本身重,跑起来耗电都多一倍。反过来,运几百公斤的部件,用普通皮带线,用不了半个月皮带就拉断了,耽误生产亏得更多。
我上个月还见一个小老板,把攒了两年的积蓄拿出来换全自动化进口输送线,结果做的都是小批量定制单,今天换这个产品明天换那个,线调一次大半天,还不如原来的老皮带线好用。你说冤不冤?
输送线就是工厂的脚,你不能给脚硬塞个不合脚的鞋,不管贵还是便宜,合脚才最重要。
作者|制造
排版|制造
审核|柚子