刚从车间出来,工装裤膝盖位置又多了个烧穿的小洞——是刚才帮师傅扶工件的时候,焊花飘上去烫的。手上的茧子还是去年天天握焊枪磨出来的,现在拿笔写记录的时候,指节还发僵。
别信那些把焊接说的跟高精尖魔法似的内容。上周带个刚毕业的实习生进车间,他攥着翻得卷边的专业书,蹲在二保焊工位旁边看了十分钟,抬头问我”师傅,书上说的熔池表面张力怎么看不到?”我当时就笑了。
他戴的那副新焊帽,黑度都调错了,隔着玻璃连弧光的轮廓都看不清,还找什么熔池。
那些被忽略的“小动作”,才是焊接工艺的核心
很多人对焊接的认知还停留在“把两块铁烧化了粘一起”,觉得只要电流、电压参数卡对了,谁焊都一样。真不是。
你站在工位旁边看十分钟就懂了:干了十几年的老焊工,手腕从来不是硬邦邦焊死在焊枪上的,是能跟着工件的拼接缝隙轻轻晃的,走枪的速度也从来不是掐着秒表算的,全靠听弧光的声音——“嘶啦”的声响匀匀的,就是状态对;要是突然“啪”的一声炸响,要么是车间的穿堂风把保护气吹歪了,要么是枪嘴沾了飞溅堵了,得停下来清完再干。
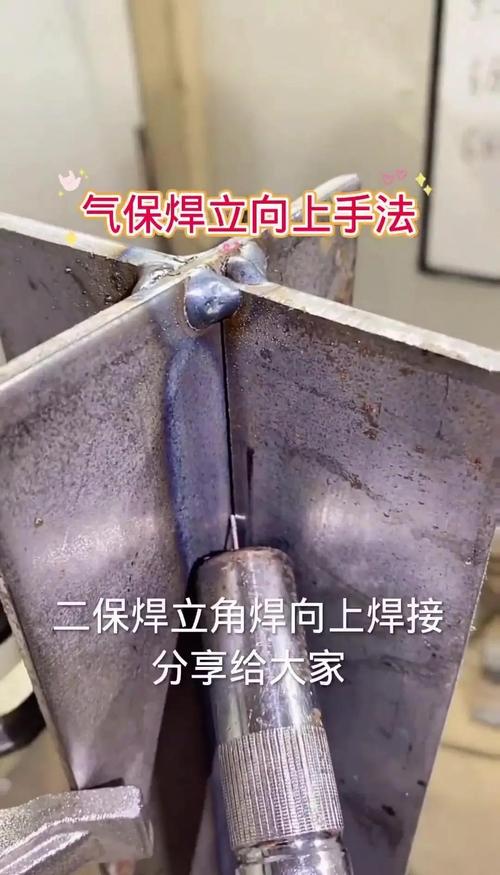
我之前就见过新来的徒弟,为了赶产能,把电流开的比工艺要求大两成,走枪快的跟赶晚高峰地铁似的,焊完看着焊缝堆得高高的,还以为自己效率高人一等,结果探伤一测,焊缝内部全是未熔合的孔洞,整根用来做卡车车架的纵梁直接报废,光料钱就小一万。那徒弟脸白的跟车间里的白漆似的,站在废料堆旁边抠手,我都没好意思骂他。
熔池的流动状态是藏在弧光里的,不是书本上印的示意图能教明白的。你得盯着黑玻璃后面那团亮的金属熔池,看它是不是稳稳的跟着焊枪走,有没有被风吹的乱晃,要是熔池表面突然冒出来细碎的小气泡,那就是保护气没跟上,再焊下去全是气孔。
你以为的“缺陷”,有时候是老师傅故意留的
之前有个刚转岗的质检员,每次来工位检查,都拿着砂纸把所有焊缝磨的锃亮,说这样看着整洁,符合现场管理要求。结果被车间主任追着骂了三回。
错在哪?
很多人觉得焊缝越光滑、越亮,焊接质量就越好。完全搞反了。比如那种要承受高频振动的设备底座,要是焊缝磨的跟镜面似的,看着漂亮,其实应力全集中在焊缝和母材衔接的那个窄窄的位置,用不了多久就会从那个位置开裂纹。老焊工焊完,会故意留一层均匀细密的焊纹,就是靠这层纹路把集中的应力分散开。
还有个细节是新手最容易忽略的:弧坑填充。好多人焊到焊缝收尾的位置,直接一抬枪就走,留个凹进去的小坑在焊缝末端。那个位置就是整个焊缝应力最集中的地方,时间长了准从那个坑的位置裂开。老师傅收尾的时候,都会多停半秒,把焊枪稍微往回带一点,把那个小坑填满了再抬枪。

说实话,焊接这东西从来不是做给人看的。你焊缝磨的再好看,装在车架上跑个三五年,焊缝裂了,掉轮子了,再漂亮有什么用?
书本上没写的“土办法”,有时候比死卡参数管用

冬天车间温度低的时候,焊厚钢板之前,老师傅从来不会拿着测温枪死卡书上写的预热温度。都是拿焊枪沿着焊缝走一遍,烘到手靠近钢板觉得烫,能忍个两三秒的程度,就直接开焊。你要是真死卡着参数,等你拿测温枪测完,钢板表面的温度早就散的差不多了。
还有清理焊枪嘴的细节。新手看见枪嘴沾了飞溅,就拿个钢丝刷死命往里捅,捅的枪嘴都变形了,最后喷出来的保护气都是歪歪扭扭的,根本罩不住熔池。老师傅都是随手拿个敲渣锤,对着枪嘴轻轻敲两下,硬邦邦的飞溅就掉了,从来不会硬捅。
之前车间赶产能的时候,主任怕夏天工位太热,把大风扇直接对着焊接工位吹,想给师傅降降温。结果当天焊出来的那批工件,探伤合格率直接掉了三成,查了半天才找到原因:风扇吹出来的风把保护气层全吹散了,熔池暴露在空气里,全是氧化的黑渣和气孔。最后把所有风扇都挪到离工位三米外的位置,合格率才回落到正常水平。
刚才下班的时候,那个一开始问熔池问题的实习生,还蹲在工位旁边,把焊帽的黑度调到了合适的档位,眼睛凑在黑玻璃后面盯着熔池看,连下班铃响了都没听见。
焊花飘到他的工装袖子上,烧了个小小的圆洞,他都没察觉。
作者|制造
排版|制造
审核|知知