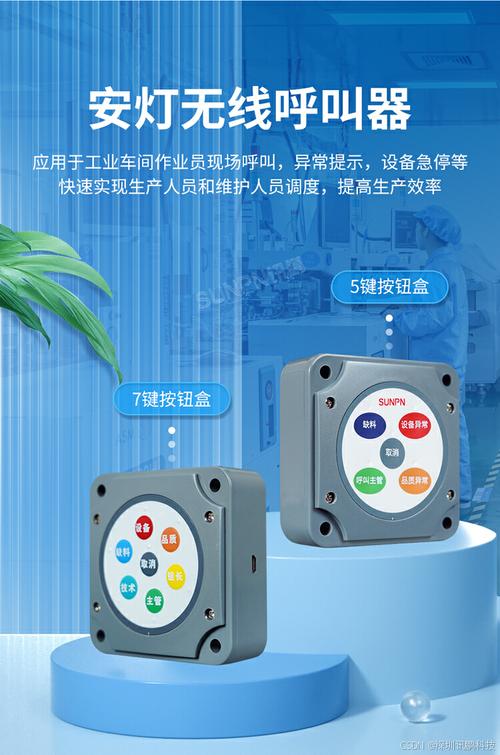
上周带刚毕业的小孩进车间,他盯着流水线走了三圈,突然凑过来问,师傅这线上每个工位上方挂的彩色按钮是啥?按了就亮灯,还会哔哔响,跟公交站的老呼叫铃似的。
我还没来得及接话,旁边工位的装配工按了下手边的黄灯,头顶的橘色灯条亮起来,喇叭里飘出柔和的提示音,报了下对应的工位号。不到一分钟,物料员拎着一摞规格对的螺丝盒走过来,递到装配工手边,全程流水线连速度都没减。
小孩眼睛都直了。
你以为的按灯喊人,其实是把停线的权力塞到了一线手里
很多人第一次见安灯,总觉得这就是个高级呼叫铃——设备坏了按一下,喊维修过来修,缺料了按一下,喊物料员过来送。真不是。
这套系统最核心的设计,是把发现问题时的停线决策权,直接交到离问题最近的一线工人手里。
我刚入行那会,车间还没上这套东西,出了问题谁按停线谁扣绩效。那时候大家的共识是,只要没出大事,能混就混,别因为自己的问题耽误全组的产量。结果呢?一批零件因为漏打螺丝流到总装线,拆了整整两托盘,全组人加了三天班补窟窿,算下来的损失,够给全车间每个人发两箱冰镇西瓜。
那时候没人懂,一线工人站在工位上,是离问题最近的人。他知道手里的零件手感不对,知道设备的声音跟平时不一样,知道刚才拿的螺丝混了两种规格。如果他发现了问题却不敢说,非要等问题流到下工序,流到质检台,流到客户手里,那点小问题最后会滚成多大的窟窿?
说出来你可能不信,我之前见过有工厂把安灯的按钮装在离工位两米远的立柱上,美其名曰防止工人误触。结果呢?真出问题了工人要走两步才能按,等按的时候,三个不合格件已经流到下工序了。这不是纯纯的形式主义吗?好的安灯按钮就该放在工位手边,橡胶的,凸出来,戴着手套一按就中,不用抬胳膊,不用费劲找。
安灯的灯色,根本不是随便抄的交通灯逻辑
很多厂刚上安灯的时候,总觉得红黄绿就照着交通灯抄就行,省得重新培训。结果呢?用了半个月全乱套。
有个做汽配的朋友跟我吐槽,刚上线那会他们把缺料的提示设成了红灯,结果每隔半小时就亮一次红灯,整条线唰的就停了,线长从办公室跑过来,一看是物料盒空了,又得跑回去催物料。折腾了一周,全车间的人听见红灯的哔哔声都条件反射头疼。
后来他们花了三天重新调灯色,才顺过来。每一种颜色对应的响应等级,必须和现场的实际节奏完全匹配。
比如亮黄灯的,都是不用停线的小问题:缺料了,工具掉地上了,参数飘了一点点,线上的人该干嘛干嘛,负责处理的人看见对应工位的黄灯,顺着灯的位置找过来就行,处理完了灯自动灭。
亮橙灯的,是需要组长过来协调的问题:设备出了小故障,要临时调整工位安排,线上的速度稍微降一点,等组长过来定方案。
只有亮红灯的时候,才是真的要全线停——比如发现批量的质量问题,比如设备出了安全隐患,这时候不管是谁的工位,按下去整条线立刻停,所有人都围过来看问题在哪。
哪有什么标准答案啊。都是踩坑踩出来的。

很多人说安灯是管理工具,错了——它是给一线工人撑腰的
我见过太多厂的安灯最后成了摆设,问题根本不在灯,也不在按钮,在管理的思路歪了。
很多老板装这套系统的时候,第一反应是要靠灯的记录抓“谁老是出问题”,按一次灯记一次过,按多了还要扣钱。换你你敢按?
真好用的安灯,根本不是用来抓错的。安灯的核心从来不是追责,是给敢说问题的人兜底。
有次我在车间站着,看见一个刚入职三个月的小姑娘,发现压装的压力值有点不对,她犹豫了两秒,按了黄灯。没等维修跑过来,旁边的师傅已经凑过去调参数了,前后花了一分半钟,线根本没停,也没人说她多事。
换做十年前,新人哪敢随便碰设备的参数。发现不对都要先喊师傅,等师傅慢悠悠走过来,可能已经压了五六个不合格件了。
上周那个刚毕业的小孩,站在工位边看了半小时,突然伸手按了下旁边工位的黄灯,哔的一声,对面的物料员抬头冲他笑了笑,拎着个料盒走过来。
其实哪有什么玄乎的工业黑科技啊。
不过是把原来藏在报表里、藏在吵架里、藏在加班补窟窿里的问题,变成头顶一闪一闪的光,响两下,大家凑过来解决,就这么简单。
作者|制造
排版|制造
审核|小北