别拿夹具不当核心竞争力
很多外行人甚至刚入行的新人,都觉得夹具就是个固定工件的工具,谁做都一样,专用的肯定比通用的好。
说实话,这话只说对了一半。大批量走量的生产线上,专用夹具确实快,定位准,装夹一秒就能搞定。但换做小批量试产、修配改件、研发打样呢?
改一次尺寸,就要重新做一套夹具。光设计加工的钱,够买半套好的通用设备了。还得等,少则一两天多则三五天,活赶的时候,能把人急得围着车床转。
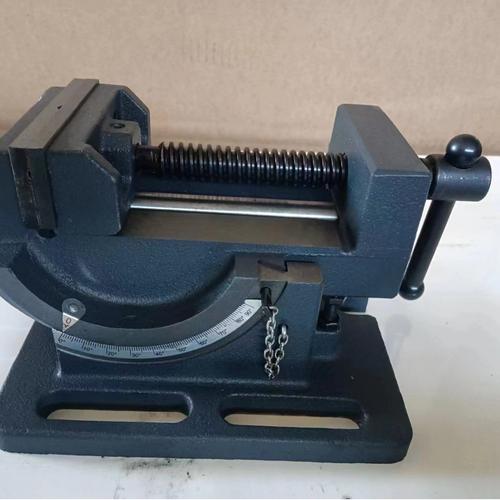
通用夹具就没这个毛病。只要工件尺寸在它的行程范围内,拧拧螺丝、调调卡爪,换个垫块,十几分钟就能开工。改设计?再调一次就行,没成本。
真的省大钱。也省大把时间。
通用不是将就,是灵活
不少人吐槽通用夹具精度不够。这话我就不爱听了。你打样修配的活,公差放一个丝两个丝,正经牌子的通用夹具根本hold住,哪就到精度不够的地步了?
我干了十几年,见过最多的情况不是精度不够,是不会用。夹异形件不知道加软爪、垫平行块,上来就硬夹,当然夹不紧也不准。
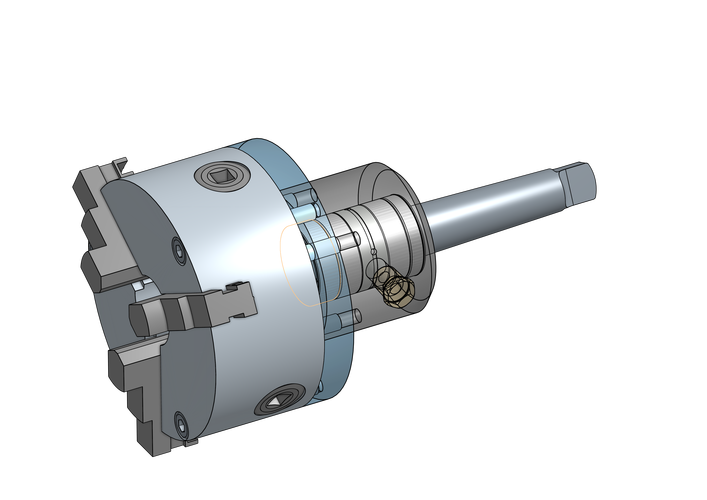
不过话说回来,批量上百上千的活,通用夹具确实不如专用的效率高。每次装卡多花十秒钟,一千件就是快三个小时,确实不划算。
可现在的订单,哪还有那么多一成不变的万级大单?多品种小批量越来越多,今天改设计明天换材质,你做一堆专用夹具,用完就只能堆在仓库落灰,那才是真的浪费。
通用夹具的好,就好在它不绑定某一款产品。买一套能用十几年,只要车间机床上能装,不管什么活都能搭把手。相当于一份钱买了无数套夹具的底座,怎么算都划算。
选通用夹具的几个坑,我替你踩过了
第一个坑,贪大。好多车间采购觉得,买大一号总没错,以后干大工件不用再换。可你想想,大行程的夹具,夹小工件的时候,夹紧力分布不均匀,精度很容易飘,还占地方。车间那点工位面积,寸土寸金,堆个大铁疙瘩半年用一次,亏不亏?
第二个坑,只看单价不看刚性。我刚上班第一年就吃过这个亏,为了给部门省预算,选了款便宜一半的平口钳,结果铣硬铝的时候,一进刀整个钳身都抖,工件表面全是刀纹,报废了三个工件不说,还耽误了交付。后来换了款正经的,差不了几千块,立马就稳了。耽误的工期可比那点差价贵多了。
第三个坑,死守规则不敢改。好多人觉得通用夹具就得原厂原装用,不能改。其实不然,好多老师傅遇到固定批次的活,都会自己给通用夹具加定位销、钉软爪、粘垫块,改完之后,装夹速度不比专用夹具慢多少,精度也够,成本连专用的十分之一都不到。
昨天还见新来的实习生,攥着个异形铜工件费劲调三爪,怎么夹都晃。我过去给他挪了两个卡爪的位置,加了一块铝垫块,一下子就稳了。他瞪着眼睛说,原来通用夹具还能这么玩?
我笑,干车间的活,哪有什么必须遵守的死规矩。好用,能解决问题,就行。
作者|制造
排版|制造
审核|乐乐