他当时就笑,说这不就是把手工挤UV胶的针筒装在架子上么?有啥难的。
我没跟他抬杠,指了指角落堆的半摞待返工的PCB板。上个月就是这台设备闹脾气,点出来的胶全偏了位置,整批摄像头模组拆下来重打,浪费的胶钱够给他发三个月实习工资。
别拿它当挤胶水的大号针筒
很多刚接触产线的人都有这个误区,觉得点胶机不就是个自动化的挤胶工具,只要能把胶水挤到指定位置就行。根本不是。
你想啊。现在消费电子里面的元件有多小?0201封装的电阻,焊盘比芝麻粒还小。胶点偏个0.1毫米,要么爬去焊盘上导致回流焊后虚焊,要么歪到旁边的电容上,直接把两个元件粘死成废件。
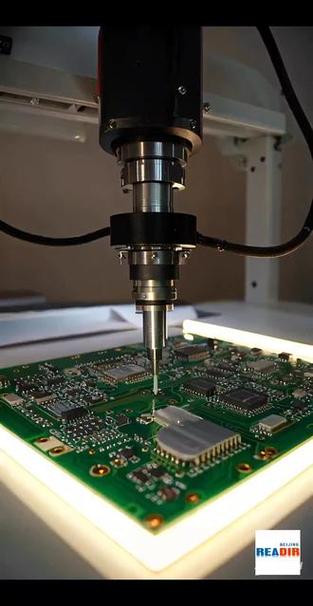
通常胶点的直径要控制在0.3到0.5毫米之间。多一点会溢胶,少一点粘不牢元件,过不了跌落测试。
我之前见有人为了省成本,把手动点胶枪接个脚踏开关就上线用。头三天确实能凑活,等到车间温度升上去两度,胶水粘度变了,打出来的胶点一会大一会小,根本没个准数,最后整条线的良率掉了七个点,停了半天才把问题找着。那时候省的那点设备钱,还不够赔返工的人工钱。
最容易闹脾气的,从来不是机械臂
很多人遇到点胶机出问题,第一反应就是去查机械臂的电机是不是卡了,导轨是不是脏了。其实90%的点胶机故障,根本不是机械臂或者电机的问题。
最常见的,就是胶水管路里混进了气泡。
啥场景?你正看着机械臂跑的顺顺的,突然某一个点“啪”的一下,胶直接喷出去半厘米远,在PCB板上留个大胶斑,比你手指头印还大。徒弟上次第一次遇到这个,慌得伸手就去按急停,差点把旁边正在传送的板撞得歪到轨道外面。
当时我气得拍了他后脑勺一下。急停按下去,整条线三百多片板全卡半道,光重启就要十分钟。
为啥会进气泡?不一定是你换胶的时候没排干净。有时候是车间开了排风,负压太大,胶水里面溶解的空气析出来了,顺着管路走到胶阀那里,就会出个大喷点。还有个更坑的,胶管里面的活塞密封圈磨了个小口子,你不拆下来对着光看根本发现不了,跑着跑着就漏胶,顺着胶阀流到机械臂的滑轨上,积的多了就把滑块卡滞,走的位置偏个零点几毫米,等你发现的时候,已经打废一整盘板了。
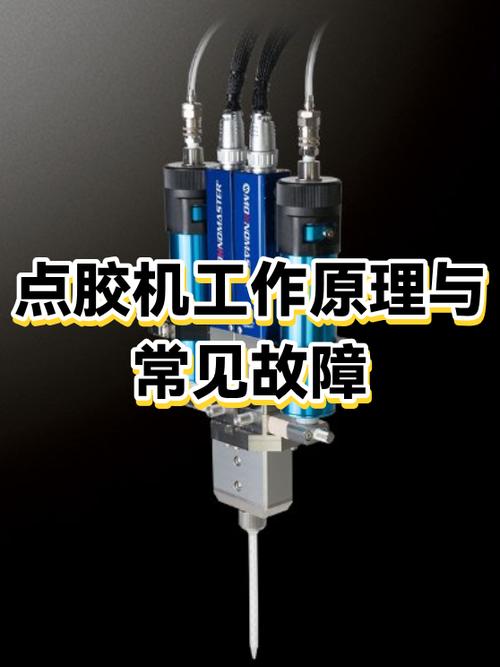
还有人调设备的时候,上来就把气压拧到最大,觉得挤的快效率高。完全错。胶阀的工作压力只要能把胶水稳定推出来就行,压力太大的话,胶阀关断的时候会带出来一点残胶,顺着针头挂个小胶滴,等下一个点位的时候,胶滴掉在板上,就是个报废点。我之前见过个新来的调试员,为了赶产能,把压力从0.3MPa调到0.5,结果跑了二十分钟,板上的散胶点多的像撒了芝麻,最后他自己蹲在那用酒精棉擦了俩小时板,手都擦红了。
那些老操作工才知道的小窍门
书本上的操作手册只会告诉你,设备要定期清洁,参数要按标准设置。但很多能让设备顺顺当当跑一天的小细节,都是老操作工在现场攒出来的经验。
比如夏天车间开空调,别把出风口正对着点胶机的胶阀吹。你想啊,空调吹出来的风温度低,胶阀里面的胶水温度变低,粘度升高,挤出来的胶点一会稀一会稠,你调半天参数都没用。我之前有个老同事,每次入夏开空调,第一件事就是找个硬纸板,挡在出风口和胶阀之间,别人都笑他多事,就他管的那台点胶机,整个夏天的良率比别的线高三个点。
还有针头的选择,别一味用粗的。很多人觉得粗针头出胶快,效率高,其实对于小元件的点胶,细针头虽然出胶慢一点,但胶点的形状更圆,不会因为出胶太快拖个小尾巴,粘到旁边的元件上。
另外,别等胶管里面的胶全用光了再换。剩个五分之一的时候就换,不然到最后胶管里面进了空气,又要排半天气,浪费的时间比你换胶的时间多十倍。
昨天徒弟又跑来找我,说他发现管的那台点胶机,每天刚开机的前三个点胶量总是不准。我告诉他,等开机跑空三五个循环,让胶阀里的胶水温度稳定了,再正式打板就行。
他哦了一声,转身就跑回车间了。车间里的嗡嗡声又响起来,那台蹲在角落的铁盒子,还是安安静静的点着胶,没人会特意注意它,但只要它打个喷嚏,整条线都得跟着晃。
作者|制造
排版|制造
审核|乐乐