刚推车间大门,机油味混着乳化液的凉味先扑过来。
嗡嗡。
是那台老车床在转。
别上来就伸手碰卡盘,先听半小时声音
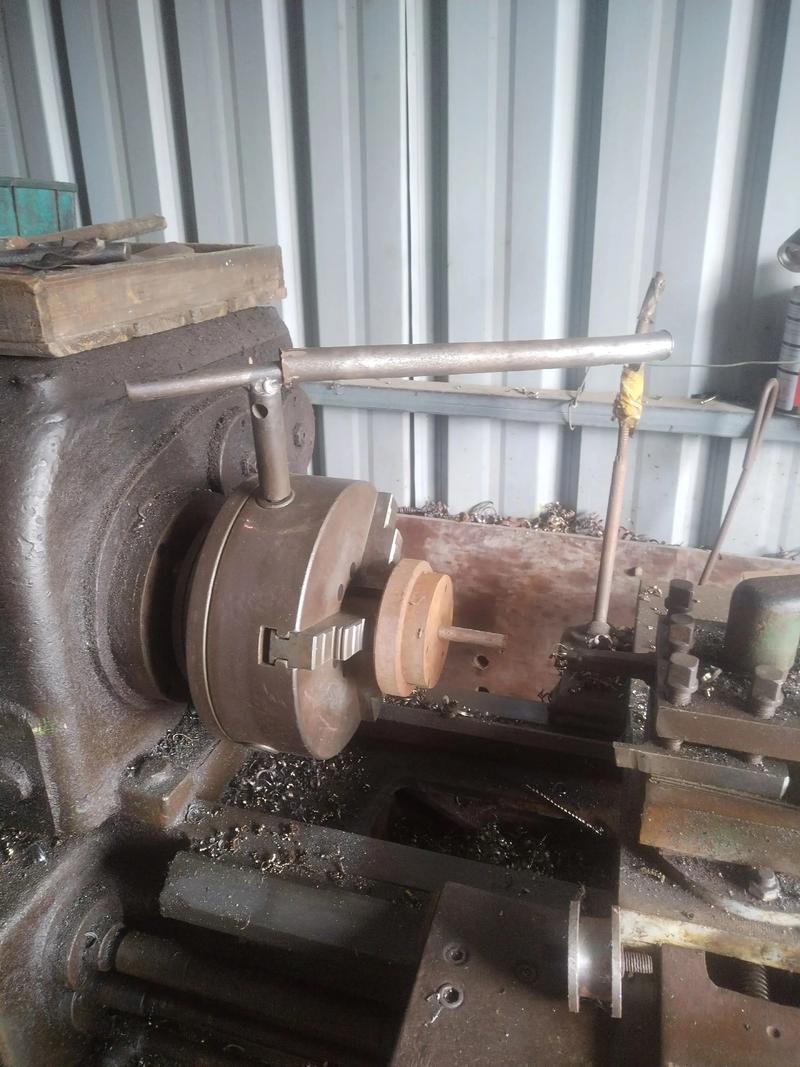
我刚入厂那会,师傅把我领到这台已经转了快二十年的车床旁边,说啥也不让我碰操作杆,就让我站着听,说把声音听熟了,再谈上手的事。我那会年轻,站十分钟就脚痒,总想着上手拧两下卡盘,车个圆片出来显摆。结果刚伸手就被师傅一巴掌拍在手背上,疼的我缩回去半米。
“你当这是家里转呼啦圈呢?”师傅叼着个没点燃的烟——车间里不让抽烟,就过个瘾——说,“你先听这声音,要是主轴转起来带点细微的晃动感,发出的嗡嗡声发闷,那就是里面的轴承间隙磨大了,这时候夹料干出来的活,十有八九是椭圆的,白费劲。”
我那会嫌他啰嗦,直到有次隔壁班组的人图省事,没检查主轴状态就直接夹了根长料,转了没三分钟,工件直接甩出去半米,砸在防护板上哐当响,溅的铁屑到处都是,我才闭了嘴。
三爪卡盘夹料时,伸出的长度不能超过工件直径的三倍。这不是谁拍脑袋定的,你想啊,一根圆钢夹在卡盘上,伸出去越长,转起来的时候离心力越大,晃的越厉害,轻则车出来的表面全是波纹,重则工件直接飞出去,那可不是闹着玩的。
铁屑卷成什么样,比测厚仪还准
很多人外行看热闹,觉得车床不就是把圆铁削成想要的形状嘛,有啥技术含量?真不是。你凑到切削位置旁边看两秒,就能知道操机的人技术行不行。
要是车出来的铁屑碎的像酥饼渣,飞的到处都是,那肯定是刀磨的不对,角度太尖,或者进给量调太猛了,这时候刀的磨损速度快,车出来的表面摸上去喇手,精度根本达不到要求。
要是铁屑顺顺的卷成弹簧似的,颜色是淡蓝或者浅黄,那说明切削的温度刚好,刀的角度磨的正,进给量也合适,这时候车出来的工件,擦干净了能照见人影子。
我之前刚学磨刀的时候,总觉得刀越尖越好,磨的快的不行,结果车出来的铁屑全是碎渣,崩的我牛仔裤膝盖上全是小铁点,洗了三四次还留着浅褐色的印子,现在那条裤子我还穿呢,算是个纪念。
别小看铁屑的颜色,它直接对应切削区的温度和刀具的磨损状态,要是铁屑变成了深褐色甚至发黑,那肯定是刀钝了,再不换刀,要么刀直接崩碎,要么工件直接烧出印子,整根料就废了。
从来没有什么“上手就能干”的速成活
现在总有人说,现在都有数控车床了,输个程序就完事,哪还有那么多讲究?
真不对。
程序是死的,材料是活的。同样是车一根不锈钢轴,今天来的料硬度高一点,明天来的料粘一点,你要是死抱着之前的参数不调,要么刀崩了,要么车出来的工件锥度不对,差个几丝,装到配套的设备上就卡的动不了,返工起来麻烦的要死。
去年有个刚毕业的小孩,来车间实习,觉得自己看了两天操作视频就会了,夹完料之后忘了把卡盘扳手拿下来,直接按了启动键。那扳手随着卡盘转了半圈,“哐当”一声飞出去,砸在旁边的铁料堆上,凹了个硬币厚的坑。那小孩当时脸白的像纸,半天没说出话。
这些事,视频里不会教你。
师傅带徒弟的时候,不会上来就给你讲什么主轴转速计算公式,先让你站旁边听一周的声音,看一周的铁屑,等你能从嗡嗡的转动声里听出主轴有没有间隙,能从铁屑的颜色判断出刀该不该换,再让你上手拧操作杆。
急不得。
上次我帮师傅收拾工具,看到他工具箱里放着半盒磨的参差不齐的车刀,每把刀上都用记号笔写着适用的材料,有的刀把上缠的绝缘胶布都磨掉了边。他说这些刀都是他几十年磨出来的,啥料用啥角度的刀,闭着眼都能摸出来。
那天我站在车床旁边,摸着刚车好的小轴,凉丝丝的,表面光滑的没有一点毛刺。师傅靠在旁边,还是叼着那根没点燃的烟,听着主轴转起来的均匀嗡嗡声,没说话。
作者|制造
排版|制造
审核|小准