刚跨进车间的门,机油混着乳化液的味道先扑脸。脚底下的防滑钢板被叉车压得坑坑洼洼,踩上去哐当响。
上周带的徒弟小周蹲在检测台边,攥着千分尺卡了第三遍刚加工好的齿轮外径,抬头跟我说”师父,全在公差里,没问题”。
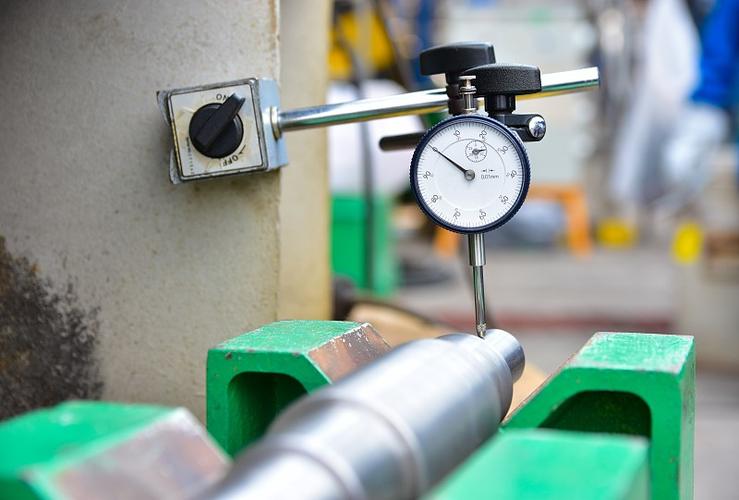
我没说话,把齿轮拿到检测台的V型块上架好,百分表吸在主轴上,表头轻轻抵在齿顶圆上,摇了一圈。
表针摆了快两格。
小周脸瞬间白了。
你以为的检测,只是给零件拍了张证件照
很多刚入行的新人对机械检测的理解,就是拿卡尺、千分尺把图纸上标了数字的尺寸挨个量一遍,在公差范围内就过,超了就扔。
这就像你给人量身高,卡着头顶到脚底的距离报个数,就说这人身体全合格——可他要是罗圈腿、高低肩、走路晃得像不倒翁,你光量身高有啥用?
小周那天测的齿轮,外径确实卡得丝毫不差,但齿圈的径向跳动超了快0.03毫米。这点偏差放在静态测量里,拿普通卡尺根本看不出来,可一旦装到减速机里跑起来,高速旋转的齿圈晃一下,啮合的齿面就会偏磨,用不了俩月就得打齿。
说实话,我刚入行的时候也犯过这错。
那年刚毕业,觉得只要把图纸上的尺寸全测准,就是合格的质检。直到跟着师傅去处理一台跑振动超标的减速机故障,拆下来的齿轮看着亮闪闪的,所有静态尺寸全在合格范围,就是齿圈的端面跳动超了,转起来带着整个轴晃,振动值比国标高了三倍。
师傅当时蹲在设备边擦手上的油,跟我说:”检测不是查作业,不是对着答题卡打勾就行。你得想明白,这个零件装上去要干嘛,要受什么力,要转多少圈。”
合格的零件,得先挨过这几轮“折腾”
现在的机械检测,早就不是光靠卡尺量尺寸的年代了。
你以为拿个表把尺寸卡完就完事?远着呢。
就拿刚才那批齿轮来说,测完形位公差,还要过两道关。
第一道是表面磁粉探伤。把零件表面擦干净,撒上混了荧光粉的磁悬液,通上磁化电流,再拿到黑光灯底下照——要是表面有那种肉眼看不见的、头发丝粗细的微裂纹,磁粉就会顺着裂纹吸成一条亮线。
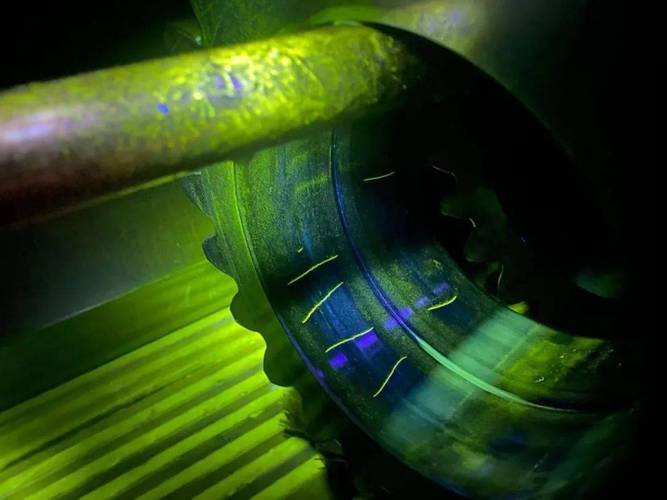
我第一次跟着做这个工序的时候,真的被吓了一跳。
那批刚磨完的齿轮,在普通灯光下看着锃光瓦亮,摸上去连个毛刺都没有,结果拿到黑光灯底下,有三个齿的齿根位置爬着细得几乎看不见的亮线。这要是没查出来装上去,齿轮受载运转的时候,裂纹会顺着齿根慢慢扩,说不定跑个几百小时就直接断齿,打穿整个减速机壳。
第二道是疲劳检测。不是说拿个重物压上去测硬度就完了,是把零件装到专用的试验台上,模拟实际工作时的转速、负载、温度,连续跑几百小时,测它的尺寸变化、振动值、有没有出现隐性裂纹。
很多人觉得这是浪费时间——好好的零件为什么要故意折腾它?
道理很简单。你总不能把零件装到客户的设备上,再等着它出问题吧?真到了现场出故障,那花的成本可不是实验室里跑几百小时试验的钱能比的。
别拿实验室的结果,硬套车间的真实温度
不过话说回来,哪怕你把所有检测项目都做全了,也不能拍着胸脯说这批零件100%合格。
为啥?
环境变了啊。
实验室里的检测环境是恒温20度,湿度固定,机床加工出来的零件凉透了才会拿进去测,尺寸当然稳。可车间里呢?夏天38度的天,机床主轴转了一上午,带着旁边的工件温度能升到40度;冬天零下的温度,车间里的暖气开不足,刚加工完的零件半小时就能凉到跟室温差个十几度。
我去年碰到个刚从实验室调过来的质检,拿着恒温实验室的检测报告跟我说,这批轴的尺寸全在公差里,直接打包发货就行。
结果上线装了五台,有三台的轴承卡得转不动。
拆下来一量,零件从实验室拿到车间,温度降了6度,尺寸直接缩了0.04毫米,刚好卡着公差下限,装到轴承座里就过盈量太大,转不动。
这事说出来好笑,但真的是一线踩过的坑。
现在我们做检测,从来不会拿实验室的静态结果当最终准数。每批次的零件,加工完先在车间的实际环境里放够温度稳定的时间,再抽测尺寸、振动、探伤,连机床的热补偿参数都要跟着车间温度调。
毕竟,我们蹲在检测台边摸过的每一个凉金属零件,量过的每一组跳动值,擦过的每一次黑光灯下的裂纹,说到底,都是不想让后面的人,在设备坏了的那个深夜,蹲在现场骂娘。
作者|制造
排版|制造
审核|阿辰