刚从3号车间出来,帆布鞋尖踢到个凉冰冰的铝件,边缘卷着毛边,孔位歪了快一毫米,是刚从铣床上扔下来的废品。裤腿上还沾着切削液的味道,闻惯了,倒不觉得刺鼻。
你报表上的废品率,连扫地阿姨都不信
上周碰到个刚上任的生产主管,坐在办公室里扒着Excel给我算,说他们线现在废品率控制得特别好,才0.28%,远低于行业平均水平。我当时没跟他争,拉着他绕到车间后面的废品暂存区,蹲下来数了20分钟。
数完了。17个刚切下来的废件,全是一上午的量。他脸一下子就白了。
为啥差这么多?他算的时候,把调机阶段出的废件全刨出去了,把尺寸差个几丝、可以返工的件全不算,甚至把上周客户退回来的3件表面有划痕的件,算成了“运输环节损耗”,跟自己的生产废品率划清界限。
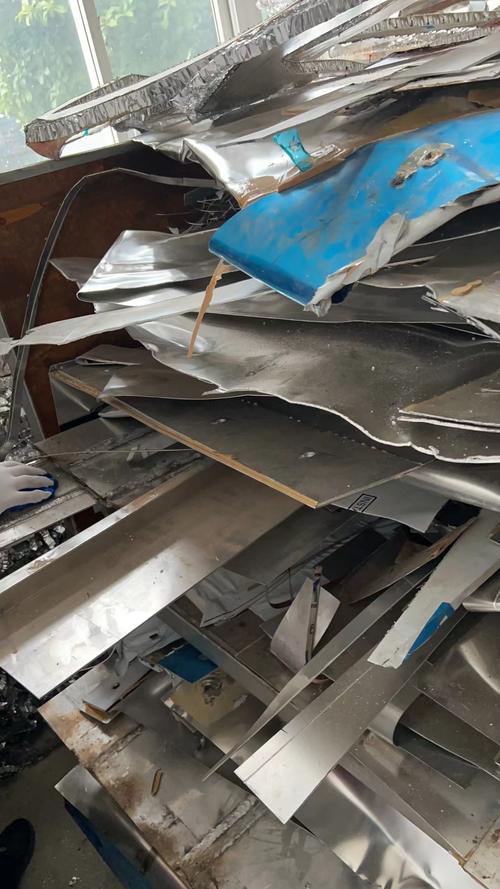
说实话,这操作太常见了。每个做生产的人都懂,开早会的时候要是报的废品率比隔壁线高,免不了要被老板问东问西。大家算数字的时候,总下意识把那些“不好看”的部分筛出去,最后剩个漂漂亮亮的数,自己看着都舒心。可问题是,那些被筛出去的料,是真金白银买的铝棒、钢块,切废了就是废了,总不能因为报表上不算,它就自己变回原材料回去吧?
那些藏在工序缝隙里的“隐形废品”
很多人对废品的认知还停留在“完全切废、没法用的零件”,觉得只要件还能修,就不算废品。错大了。
比如一个传动轴,本来要求外圆磨到30mm,结果车的时候车深了0.03mm,本来留的0.05mm磨量,现在只剩0.02mm,磨是能磨,但磨出来的表面粗糙度根本达不到要求,最后这个件大概率还是要进废件堆。可车间算成本的时候,只会把最后扔了的那个件算成废品,前面车的工时、刀具的损耗、磨床的电费,全算成了“正常生产消耗”。
更别说那些因为批次材料硬度不均,切到硬点崩了刀,顺带把整个件刮出深沟的情况,还有夏天车间温度高,主轴热胀冷缩导致尺寸飘了半丝,没及时补参数做出来的超差件。这些隐性的损耗,摊下来往往比明面上的废件成本高两倍都不止。
之前碰到个做精密结构件的老板,总觉得自己车间废品率低,赚的钱都被销售和采购赚走了。我陪着他把一个月的账拉出来,把所有返工的工时、退换的物流费、调机浪费的材料全折成钱算进去,他才发现,这部分隐形成本,快占了总利润的15%。当时他坐在办公室里半天没说话,估计是第一次知道,自己之前以为的“低废品率”,其实是把一大半成本藏在了看不见的地方。
想把废品率打下来?先别盯着工人骂
我见过太多管理者,一看到废品堆得高了,第一反应就是骂操作工人粗心、手艺差。
上次有条线,连续三天出的废件都是安装孔位偏了0.1mm,换了三个老师傅上去调,还是一样废。最后查了半天才发现,机床的地脚螺丝松了,加工的时候主轴晃,跟工人的手艺半毛钱关系没有。把螺丝拧紧,重新打了表找正,当天的废件就降下来了。总不能让工人抱着机床不动吧,对吧?
真正能把废品率稳在极低水平的产线,从来不是靠扣工人工资扣出来的。是要摸透每台机床的脾气——知道夏天温度高的时候主轴要补多少热补偿,知道每批进来的材料硬度差多少要调整切削参数,知道刀具磨到什么程度必须换,不然迟早崩刀切废件。
不过话说回来,也不是说报表上的数全是错的。只是算真实的废品率,从来不是坐在办公室里敲敲键盘就能算明白的。得蹲在机床旁边,看着铁屑一卷一卷掉下来,看着废件一个一个被扔到料箱里,甚至要跟着扫地阿姨去倒垃圾的时候,看看她簸箕里捡出来多少不小心混在切削液里的小废件。
我刚踢到的那个铝件,现在已经被操作工捡起来,放到废件筐里了。筐满了,就会拉去熔了重炼。这一进一出的损耗,就是所有人天天挂在嘴边的废品率。
作者|制造
排版|制造
审核|白杨