上次带刚毕业的徒弟逛车间,他盯着转得飞转的卡盘看了快半小时,凑过来跟我说,这动静跟家里破壁机打土豆泥似的,削铁跟削苹果差不多。我当时抬手就给他脑壳敲了个爆栗。
哪能啊。
你以为的“削铁如泥”,其实是刀尖在跟材料“掰手腕”
刚停机的刀你敢伸手摸吗?别试。那温度能瞬间在你指腹燎出个浅印——切削发生的接触点,局部温度能到上千度,根本不是你想象的“铁硬刀快,切完就走”的轻松场面。很多新人刚进车间,总觉得切削工艺的核心是“刀越硬越好”,错得离谱。你拿最硬的硬质合金刀硬怼铸铁块,走刀量稍微大一点,刀尖“啪”就崩了。那不是刀不够硬,是你根本没摸透材料跟刀之间那点微妙的受力平衡。切软铝料的时候,你要是把刀磨得太尖,反而会粘刀,切出来的表面跟狗啃的似的,铝屑糊在刀尖上越积越厚,最后整个刀都被堵死,你停下来抠都抠不下来。
真的。粘刀那瞬间,你能听见机床主轴发出的闷响,跟人憋气憋到脸红脖子粗的动静一模一样。
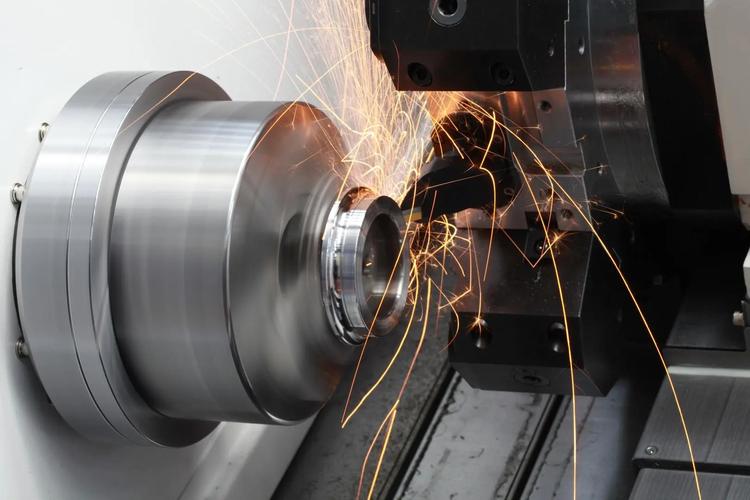
很多人对切削的印象还停留在“铁坨子被刀刮下一层薄皮”,实际上那层薄皮被剥离的瞬间,材料内部的晶格都被挤得变了形,刀尖要扛住的挤压力,够把一块普通钢板压出浅浅的凹痕。所谓的“削铁如泥”,从来不是刀有多锋利,是你找对了那个让材料刚好被剪断、而不是被硬扯下来的角度。
那些写在操作手册里的“潜规则”
教科书会告诉你,切削液要浇得越多越好,能给刀降温延长寿命。我刚进厂那会真信了这话。为了赶活怕刀烧损,把切削液阀门开到最大,水顺着工件往下流,地上积了半寸深的油泥,结果换刀的时候拆下来一看,刀尖上全是细碎的裂纹,跟冬天被冻裂的柏油路似的——本来能连续用8小时的刀,2小时就废了。
老工人从来不会这么干。大家都是把喷嘴调到离刀尖一指甲盖的距离,就对着刀跟工件接触的那一点点地方喷,不浪费,也不让带着高温的刀被冷水猛地一激。
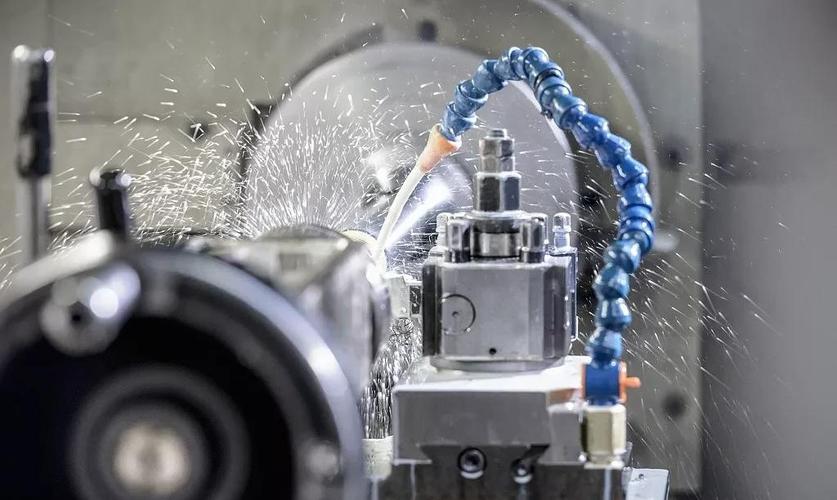
还有个没人明说的判断方法:看切屑的颜色。正常切钢料的时候,刚切下来的切屑是银白的,慢慢卷成螺旋小卷,表面氧化出淡蓝、深紫的光泽,这说明刀的状态刚好,受力、温度都在合适的区间。要是切屑突然变成黑黢黢的碎渣,带着点焦糊味,别犹豫,马上停机换刀。晚个半分钟,工件表面就可能被钝刀刮出一道深痕,整个件直接进废品箱。
差的那两丝精度,从来不是机床的锅
很多刚上手的新手,调完参数量了第一个件,尺寸刚好,就按了循环启动让机床自己跑。半小时过去再去量,哎?尺寸怎么偏了两丝?他以为是机床不准,反复打表找正,折腾一下午,问题都没解决。
就这么点偏差。
够让你整批件全超差。
其实问题出在热变形上。机床从开机到进入稳定状态,整个床身的温度是慢慢升上来的——主轴转着转着温度升高,床身热胀,整个轴的位置就会往前挪那么一点点,你看到的尺寸偏差,根本不是机床坏了,是它还没“热透”。老工人都知道,开机先空转二十分钟,等整个机床的温度稳了,再开始调参数加工,不然你调得再准,等温度上来全白搭。
还有个容易踩的坑:刚切下来的零件别马上量。零件刚加工完是烫的,热胀冷缩,你量出来的尺寸比冷透后的尺寸大两三丝,等放凉了一卡,直接差到废品区去。我刚上班那会就因为这个,报废了十几个轴件,被班长追着骂了半层车间。
上次那个敲过爆栗的徒弟,现在已经能独立调机了。前几天他跟我说,原来切削工艺哪是什么飘在天上的高科技啊,全是在车间里摸出来的细碎经验。我笑了。本来就是啊。哪有那么多玄乎的道理,无非是你跟机床、跟材料、跟那把小小的刀尖,多处几个回合,摸透它的脾气而已。
作者|制造
排版|制造
审核|柚子