刚换完工装的手套还沾着铝屑,裤腿上蹭的切削液印子干得发白。上周那批混了公差的轴,最后是全检挑出来的,耗了两个人整整一个通宵。班长拍着机床的防护罩骂,说MES就是个弹弹窗的废物,耽误换模节奏。
先把MES从神坛上拽下来
说实话,刚上MES那会,我也烦。每次上料要扫个码,换刀要录个数,本来手就忙,还要腾出手去点屏幕。之前大家对这东西的印象,就是挂在办公楼走廊里的大屏,跳着今天的生产完成率,哪个工位落后了,哪个班组超产了,全是给老板看的数字游戏。
大部分车间的MES,根本不是给老板做汇报用的。它没有挂在车间门口的大屏上刷好看的合格率,而是把接口直接插到每台机床的控制模块里——你按启动键的时间,换刀的时长,主轴转了多少圈,冷却液的实时压力,甚至你按操作按钮的力度变化,它都能悄悄记下来。
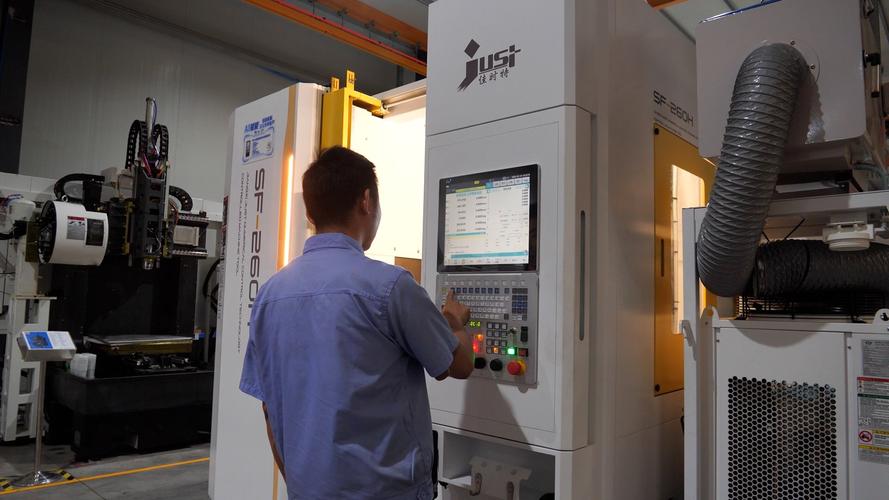
你别觉得这是在监控谁。就像你家里的智能电表,不是为了抓你偷电,是帮你记着哪个电器费电,哪天忘了关。MES的那些记录,本质上是把人靠记性、靠笔记攒下来的经验,变成一串不会骗人的数字。
那些没被看见的“找茬”时刻
之前那批飘了公差的轴,我们查了快三个月。换了新的刀片,校了主轴的跳动,甚至连进来的原材料都换了三家供应商,还是没找到问题。每次都是单班跑到最后五件的时候,同轴度突然超差,前面的件全是好的,你说邪门不邪门!
后来是我熬到半夜,翻MES存了三个月的参数记录,才瞅见不对劲的地方。
我当时翻到那串连续的参数曲线的时候,后背瞬间冒了一层汗。那串波动明明白白标着,只要单班生产跑到第47件左右,冷却液的压力就会慢慢往下掉,掉个五六分钟就会回升——是管道接口的密封垫有个细微的裂损,压力漏到一定程度,泵的自动补偿装置才会启动,之前全靠人工巡检,谁能盯着压力表看八个小时?
之前我们总觉得,系统弹的那些红色提醒都是无关痛痒的噪音——不就是冷却液压力掉了0.1个bar,不就是刀补输慢了两秒,至于每次换模的时候都跳出来挡着操作界面?现在才知道,那些你嫌烦的弹窗,是系统在给你递纸条,告诉你这里有个小坑,别等摔疼了才看见。
别上来就给MES塞一堆没用的功能
很多工厂上系统的路子从一开始就歪了。老板坐会议室里想,MES要能算车间能耗,要能排生产计划,要能给一线员工算绩效,最好还能远程看哪个工位在摸鱼。等系统装完才发现,一线师傅根本不愿意碰——本来换个工装要三分钟,现在要扫三个码,填五个空,多花出去的时间够他多磨一把刀了。
没人愿意用。
说实话,MES的核心从来不是做多么炫的大屏,是帮一线的人省麻烦。比如之前经常出现拿错毛坯的问题,不同批次的材料硬度差一点,加工出来的轴同轴度就飘,之前靠师傅自己看毛坯上的记号,总有眼花的时候。现在只要扫一下毛坯上的条码,MES自动给机床传对应的加工程序,连刀补值都提前输好,拿错了根本启动不了机床。这才是真的有用。
我见过最离谱的例子,花了大价钱上的整套系统,最后全车间只靠它打领料单。那钱花的,还不如给每台机床配个带照明的放大镜,至少师傅调刀的时候能看得清楚点。
昨天班长换完模,没像之前那样急着按启动键,反而凑到终端前面,拉了下上周的换模时间曲线,嘟囔着说下次换刀要提前把刀补输好,别让系统又弹个红框出来。车间的通风口吹过来带着切削液味道的风,机床的嗡鸣还是那样沉,没人再提砸屏幕的事了。
作者|制造
排版|制造
审核|乐乐