上周带新来的校招小孩逛热处理车间,刚过淬火槽他就踩了个软乎乎的东西——是半块刚掉下来的高速钢切屑,还带着点余温。我顺手指了指墙角盖着防尘布的方箱子:“别瞎碰,那玩意儿比你刚踩的切屑金贵十倍。”
小孩凑过去掀了个角,露出个带着磨损压头的铁架子,一脸疑惑:“这不就是个破硬度计?我们实验室见过啊,按个键就出数。”
实验室的数,到车间就全变了
我当时没接话。
很多人对硬度计的认知,全来自学校实验室里盖着玻璃罩的台式设备——样块提前磨得镜面一样平,放在恒温恒湿的房间里,按个键,屏幕上跳出来的数精确到小数点后一位,看着就靠谱。可到了车间,哪有那么好的条件?
上次有批调质45号钢,实验室送检的三块样块测出来的硬度刚好卡在工艺要求的下限线上,负责质检的同事签完字就直接把料送去了机加工段,结果车间的数控刀具刚吃上去,“咔”的一声就崩了个口子,连着换了三把刀,每把都崩得毫无预兆。
查了半天才找到原因:现场的坯料表面带着一层硬邦邦的氧化皮,压头一上去直接打滑,未打磨的氧化皮表面让测出来的数比实际高了快20度。说白了,实验室测的是你特意做出来的“标准样”,现场测的是带着锈、带着氧化皮、还沾着切削液的真实工件,这俩的数能对上才怪。
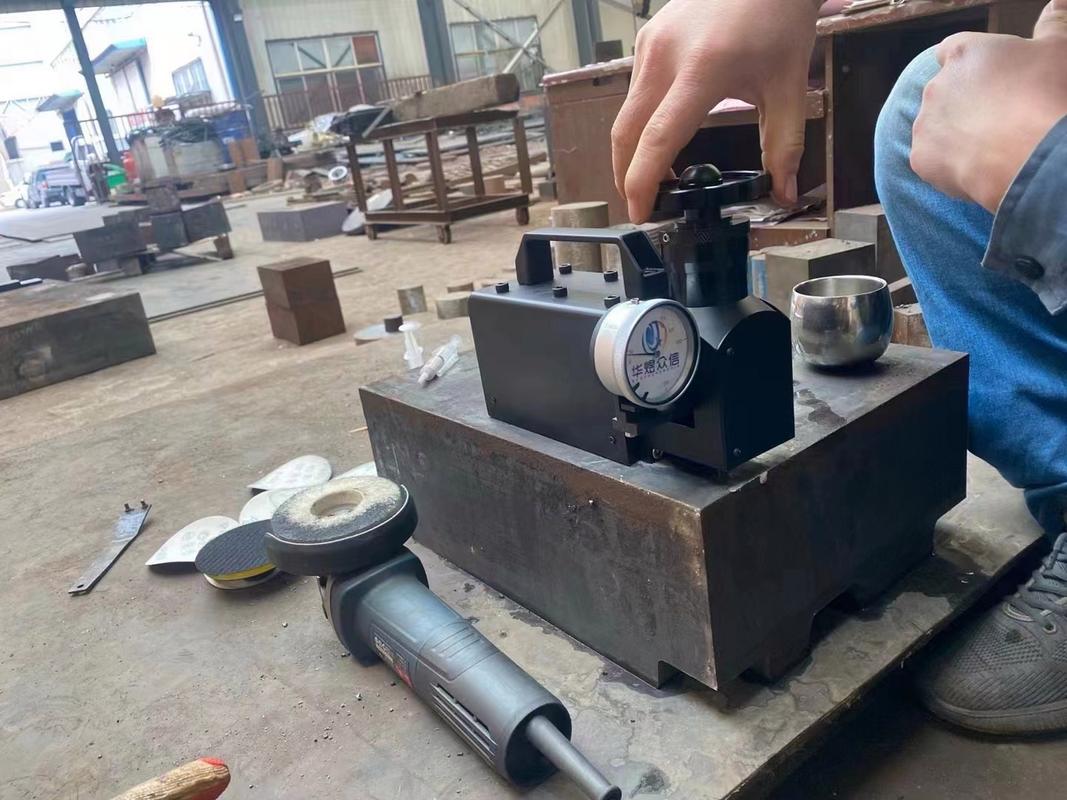
更娇气的是那根压头。金刚石压头的尖刃比缝衣服的针还细三圈,你要是图省事不磨表面,压头直接扎到氧化皮的硬颗粒上,尖刃当场就崩个小缺口——这玩意儿换一根够全车间人吃两顿团建。之前有个徒弟就干过这事,测了一上午的数全废,重新磨样打数据的时候手都在抖,就怕耽误交货期被考核。
别信屏幕上跳的数,先摸三回表面
在车间待久了就知道,真正靠谱的操作从来不是看说明书上的步骤。
拿到一块料,别上来就往压头下面塞。先拿砂轮片磨个直径五厘米左右的圆,磨完了用指腹蹭三回——摸上去没有那种扎手的氧化皮颗粒感,才算合格。然后用嘴把表面的铁屑轻轻吹干净,别用压缩空气猛吹,吹得太猛会把细碎的磨屑嵌到材料表层,测出来的数照样不准。
放硬度计的时候更得小心。三个支脚要全部贴到料面上,不能有一丁点儿悬空。之前有个老师傅测大工件的侧面,因为料面是斜的,他嫌麻烦只把两个支脚靠住就开始加载,结果压头斜着扎进去的痕都偏了半毫米,测出来的数比实际硬了一个等级,差点把那批退火的软料当成硬料送出去。
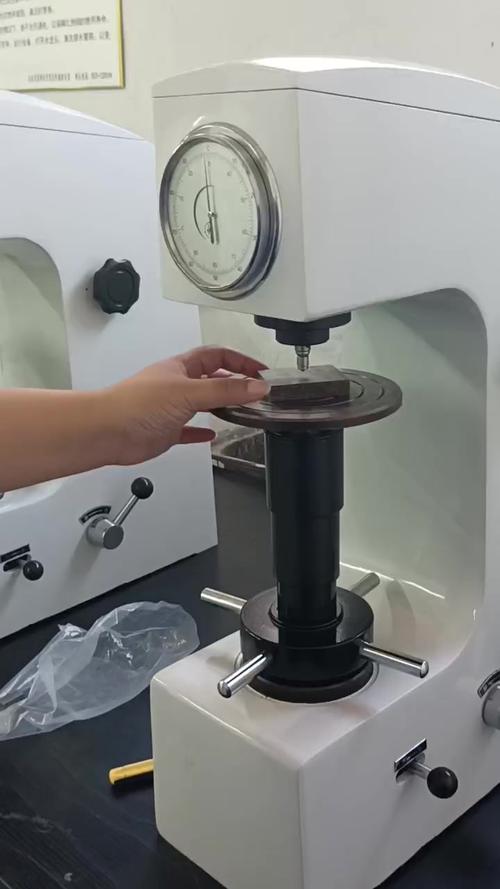
加载的时候也别盯着屏幕等数,耳朵得支棱着。正常的加载声是脆生生的“咔哒”一声,要是听见的声音发闷、发飘,赶紧把机器抬起来看看——要么是支脚没贴实晃了,要么是压头沾了铁屑,这时候跳出来的数,半个字都不能信。
那些没人教的小毛病,比坏了零件更麻烦
很多人觉得硬度计坏了就是零件碎了、屏幕不亮,其实车间里最吓人的故障,全是那种不仔细看看不出来的小问题。
比如压头用久了,那个金刚石尖刃会慢慢磨钝,压下去的时候吃进去的深度就不够,测出来的数会整体偏低。这时候别猜,拿个已知硬度的标准块打三次,要是连续三次的数都差了5度以上,别犹豫,直接换压头。还有那个加载用的弹簧,用久了弹力会松,按下去的时候劲不够,测出来的数也会偏软——听起来都是小问题,攒到最后就是批量的工件不合格。
最离谱的是几年前遇到的一桩事。当时车间里的硬度计测什么料,数都刚好卡在工艺要求的下限线上,谁测都一样,大家还调侃这机器“懂事”,知道给大家省返工的麻烦。直到后来拆开机壳校准,才发现有人为了少磨点氧化皮、少点返工麻烦,把机壳里的校准螺丝给拧死了——相当于每次测完直接给你加个15度的修正值,刚好够线。
现在想起来都后背发麻。那批料装到客户的设备上,用了三个月就磨得没法用,我们赔了十几万。你说这哪是测硬度,这是拿全厂攒了十几年的信誉赌那点省事的功夫啊。
旁边的小孩听完,伸手把之前掀起来的防尘布给拉回去了,还特意把布的边角压得严严实实。我拍了拍他肩膀,没再多说——他现在应该懂了,这台盖着防尘布、带着点锈迹的铁疙瘩,从来不是实验室里按个键出数的玩具。产线上的零件硬了会崩、软了会变形,全靠它在角落里默默兜底。
作者|制造
排版|制造
审核|白杨