刚踩进车间的混响里,就听见数控车床那边传来”哐当”一声。
刚入职半年的小周,把花了两小时找正的工件拆了,脸涨得跟旁边装切削液的绿桶一个色。
我走过去瞅了眼他刚拆下来的三爪卡盘——夹爪上沾了半圈铝屑,定位端面还卡着个掉下来的刀头碎片。这就是他车出来的内孔超差0.15毫米的原因。
他挠头:”我明明拧得够紧了啊。”
嗨,这就是新手对夹具的最大误会:觉得这东西就是个”夹工件的钳子”,越紧越好。
“紧得对”比”紧得死”难一百倍
我在车间泡了快十二年,见过的夹具比吃过的工作餐还多。刚入行的时候我也犯过一样的错——夹个薄壁的铝套,用加力杆把卡盘扳手拧得咯吱响,结果拿下来一量,内孔椭圆得能当鹅蛋。
那批件最后全当废铝卖了,班组长追着我骂了整整一周。后来我才明白,夹具的核心从来不是”夹紧力”,而是”定位精度”。
啥叫定位?说穿了就是让工件在该在的位置上,一点都不能歪。你拿个矿泉水瓶放在桌子上,下面三个点稳稳托住瓶底,瓶身侧面两个点轻轻卡着不让它转,瓶口上方一个软压块压着不让它跳——这就够了。你要是攥着瓶身使劲往桌子上按,瓶子要么被捏变形,要么滑到一边,跟你使劲多大半毛钱关系没有。
很多产线上的废品,根本不是机床精度不够,也不是刀具磨坏了,是夹具没把工件放对位置。有的夹爪上沾了铁屑没清,有的定位块被撞出了个小坑,有的压紧的时候工件歪了一毫米——加工出来的件,自然全是超差的。
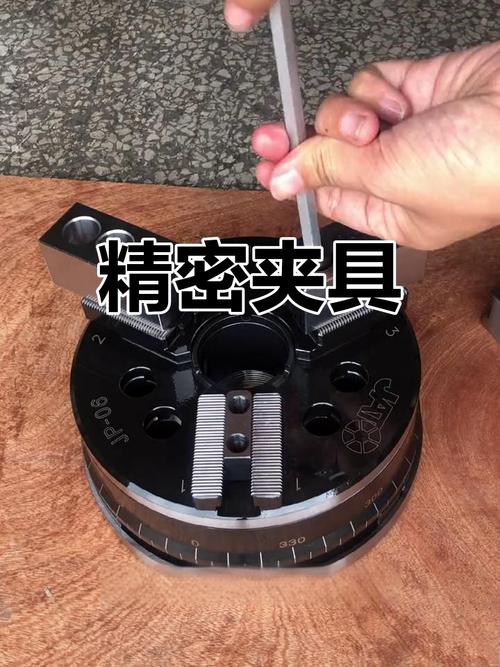
你看不见的”退让”,才是夹具的良心
别以为夹具就是个硬邦邦的铁疙瘩,越结实越好。我见过最靠谱的夹具,反而是那些会”退让”的。
前几年给一批铸铁的发动机支架做铣削,最开始用的是整块厚钢板焊的夹具,硬邦邦的压块,拧螺栓的时候得用扭矩扳手拧到指定力矩。结果加工完的支架,平面度总是差那么一点,装到试验台上去测,居然漏机油。
后来拆下来才发现,工件被硬压在夹具上的时候,本身就带着内应力——就像你把一个弯了的尺子硬摁平,松手之后它又会弹回去。那批支架就是这样,被夹具硬压着铣完平面,一松夹就变形,怎么调都调不好。
后来改的夹具,在每个压紧块下面加了一层带碟簧的浮动补偿结构。说人话就是,你拧螺栓的时候,压块不是硬邦邦顶在工件上,而是有个一两毫米的弹性余量,既不会把工件压变形,也能保证加工的时候工件不会晃。
改完之后,平面度直接稳得一批。说实话,很多新手设计夹具,就想着怎么把工件牢牢摁住,跟摁住上课偷玩手机的学生似的,根本不管人家被摁得舒不舒服——哦不对,是不管工件被夹得有没有内应力。
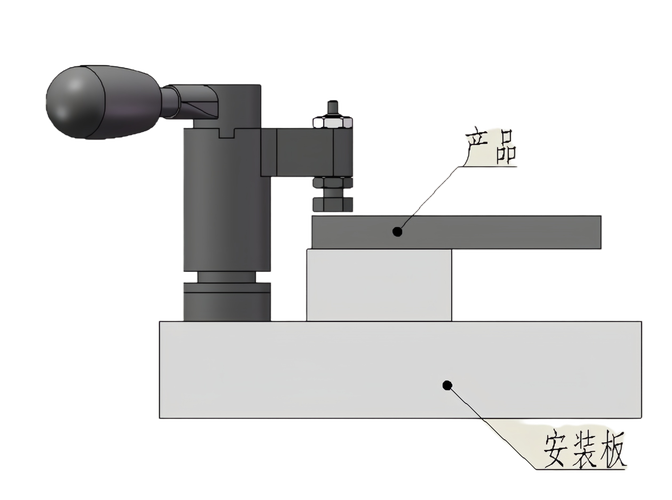
角落堆着的旧夹具,全是产线踩过的坑
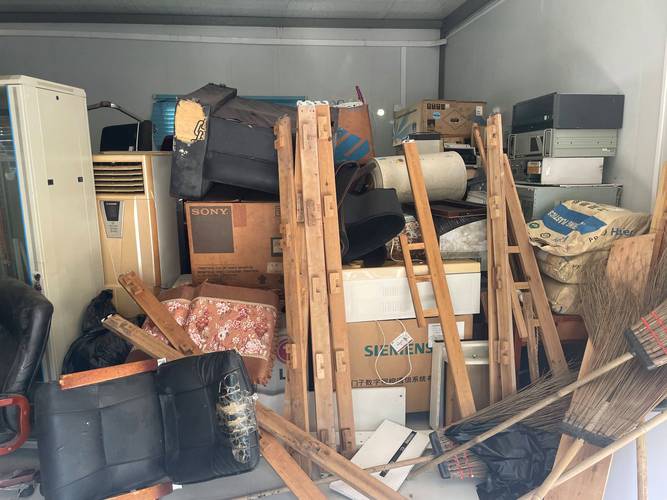
车间西南角的铁架子上,堆着几十个奇形怪状的旧夹具。有的压块上有明显的磕痕,有的定位面上有细细的划痕,有的螺栓上还沾着干了的切削液。
很多新来的实习生总问,这些废铁占地方,怎么不扔了?
嗨,这哪是废铁,这是整个产线的记性。
前阵子新来的工艺工程师,要给一批新的铝合金支架设计夹具,翻了三天图纸,算定位点,算夹紧力,画了厚厚一摞三维图,结果去车间找参考的时候,在那个铁架子最下面扒出来个好多年前的旧夹具——定位点刚好对上,压块的位置也刚好避开了工件上的凸台,连螺栓孔的位置都不用改。
直接拿过来清了清铁屑,装到机床上试了一件,尺寸全合格。省了整整两周的设计周期,还有三万多的夹具加工费。
那些旧夹具上的每一道划痕,每一个额外铣出来的避让槽,都是之前踩过的坑。比如有个夹具的定位面上铣了个小小的斜槽,那是之前加工一个带倒角的工件,没考虑倒角的避让,结果工件装上去就歪,车出来的轴全是偏心的,后来在定位面上铣了个槽,刚好让倒角卡进去,问题就解决了。
没人愿意记这些破事。
你得记得哪个工件夹的时候要垫一层铜皮,不然会夹出印子;哪个夹具的压紧螺栓不能拧太狠,不然工件会变形;哪个定位块每次换班都要拿毛刷扫干净,不然沾了铁屑就会定位不准——不然下一次你装出来的件,可能就是废品堆里最上面那一个。
刚说到这,小周那边又喊我。
他刚才拿毛刷把三爪卡盘上的铝屑全扫干净了,现在正对着百分表打跳动。阳光从车间的高窗斜下来,落在夹具的定位面上,亮得晃眼。
哦对,他刚才还跟我说,下次夹薄壁件,再也不拿加力杆拧卡盘了。
作者|制造
排版|制造
审核|小北