2026-09-19 08:01:02 分类:正文
刚换完工作服靠在机床边歇着,就听见徒弟蹲那儿嘀咕,为啥人家这机床转得嗡嗡响还不崩刀?说的就是今天要聊的这事儿。
很多人第一反应,不就是转速拉得比普通加工快嘛?错得离谱。
别把「转速快」等同于高速加工
我刚入行的时候也这么想。那时候为了赶一批活,硬把普通铣床的转速拉到上限,结果不到十分钟,刀头碎成渣,工件表面坑坑洼洼。
扣了半个月奖金。
肉疼到现在。
说实话,高速加工的核心从来不是单纯快,而是单位时间切削量均匀,绝大多数切削热直接被切屑带走。
普通低速加工,切的屑又厚又大,七成以上的热量都攒在刀头和工件上,刀头软得快,工件烫得变形,最后还得人工修半天。
高速加工不一样。切下来的屑薄得像打印纸,九成热直接跟着屑飞出去了,刀头和工件都能保持凉度,寿命和精度都上去了。
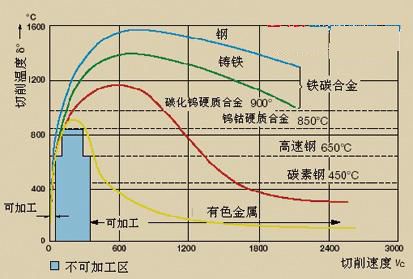 普通铣削vs高速加工切削热对比图
这么说吧,同样切一块淬硬模具钢,普通加工得先退火再切割最后淬火,折腾好几轮。高速加工直接硬切,一步到位。
高速加工最容易踩的现场坑
不是买了高转速主轴的机床,就能做好高速加工。
很多小厂花大价钱换了新机床,干出来的活还不如老普通机床,问题大多出在细节上。
第一个坑就是装刀。
高速加工对刀柄动平衡的要求,高到你想象不到。装刀的时候,只要差了一根头发丝的不平衡量,几千转转起来整个机床都抖,别说精度了,刀头飞出来都是常事。
我见过新来的小伙子图快,装完刀不做动平衡校正,直接拧开机床开干。一千多块的进口刀头,一分钟就飞了,砸在防护门上咣当一声,半个车间的人都抬头看。尴尬得他半天没抬头。
第二个坑是参数瞎配。
很多人觉得,转速上去了,进给就得一起拉满。不对。高速加工攒出来的经验是高转速、小切深、快进给,每一个都不能错。少了哪一样,要么崩刀要么变形。
不过话说回来,也不是所有活都适合用高速加工。你要切几吨重的粗胚,一刀要去掉几十毫米,那还得低速大切深来,高速加工在这儿就是浪费。
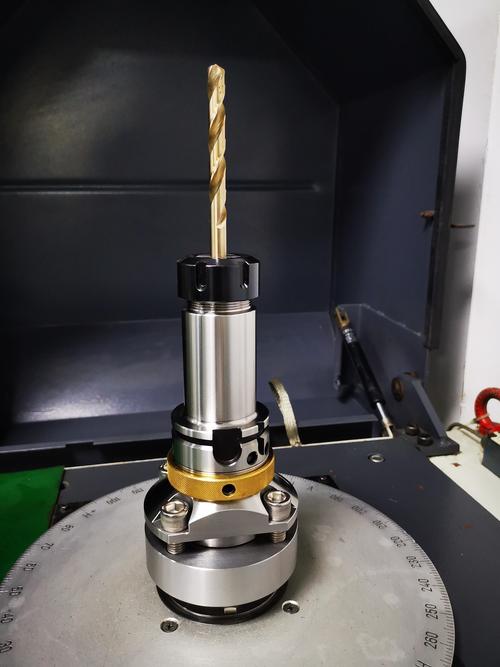 高速加工机床刀柄动平衡校正现场
高速加工给制造省了多少事
 高速加工给制造省了多少事
以前做精密模具,粗加工完了要半精,再精加工,最后还得工人拿电磨抛好几天,弄好一个模子要大半个月。
现在呢?高速加工直接铣到位,表面光洁度够高,直接省了后面大半天的人工工序,交货快了不止一倍。
我前几年跟徒弟做一款带几十根细筋的手机模具,细筋比牙签粗不了多少,一开始用普通加工,刀一碰就颤,做好的筋断了三根,废了整块料,心疼得直跺脚。
后来换高速加工,调好参数,小切深快进给,走刀一遍就成。拿出来摸,那表面滑得跟泡过牛奶的婴儿皮肤似的,连修都不用修。
还有那些薄得像名片的航空零件,普通加工完热变形,得放那儿时效小半个月等它稳定,高速加工做完基本不变形,直接就能用,省了多少等待的时间。
昨天徒弟调完参数,铣完活拿在手里翻来覆去看,说原来这才叫真的高速加工啊。
我笑了笑。哪有什么玄乎的高科技,都是车间里一刀一刀废工件堆出来的门道罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:走进车间:高速加工到底快在哪儿?
文章链接:https://www.lfdjt.com/p/zhizao/a/1015.html